
FDM 3D列印機操作教學
答案先講:FDM 列印件的後處理順序是:去支撐 → 砂紙由粗到細打磨(例如 80 → 120 → 240 &r...
詳細內文
答案先講:拓竹官方指出大多數 AMS 故障來自使用方式不當。卡料先檢查三件事:線軸尺寸是否在規格內(AMS...
詳細內文
答案先講:多色列印的廢料來自每次換色時沖掉噴嘴裡的舊顏色。最有效的減料方法依序是:減少換色次數(加大...
詳細內文
答案先講:擺件、公仔用 5–15% 填充就夠,一般零件 10–25%,受力功能件 25–50%,超過 50...
詳細內文
答案先講:日常印 PLA、PETG 選紋理 PEI 板最省事,多數材料不用塗膠;想要光滑底面選光滑 PEI 板,但 PLA...
詳細內文
答案先講:一般列印選 0.4 mm 噴嘴,兼顧細節與速度;要印公仔、小字等精細模型選 0.2 mm;大件、功能件或...
詳細內文
答案先講:Bambu Studio 的流量校準分兩種:「動態流量校準」調的是壓力提前 K 值,解決轉角鼓包與線條頭尾...
詳細內文
答案先講:3D 列印層移(錯層)是列印頭在某一層「走錯位置」,讓模型上下兩段水平錯開。拓竹官方歸納三大...
詳細內文
答案先講:噴嘴堵塞時,先把噴嘴加熱到比平常高的溫度(PLA 約 250°C)強制擠出;擠不出來再做「冷拉」:以...
詳細內文
答案先講:FDM 3D 列印翹曲大多是「第一層黏不住+上層收縮拉扯」造成的。先確認切片選的列印板與實際一致...
詳細內文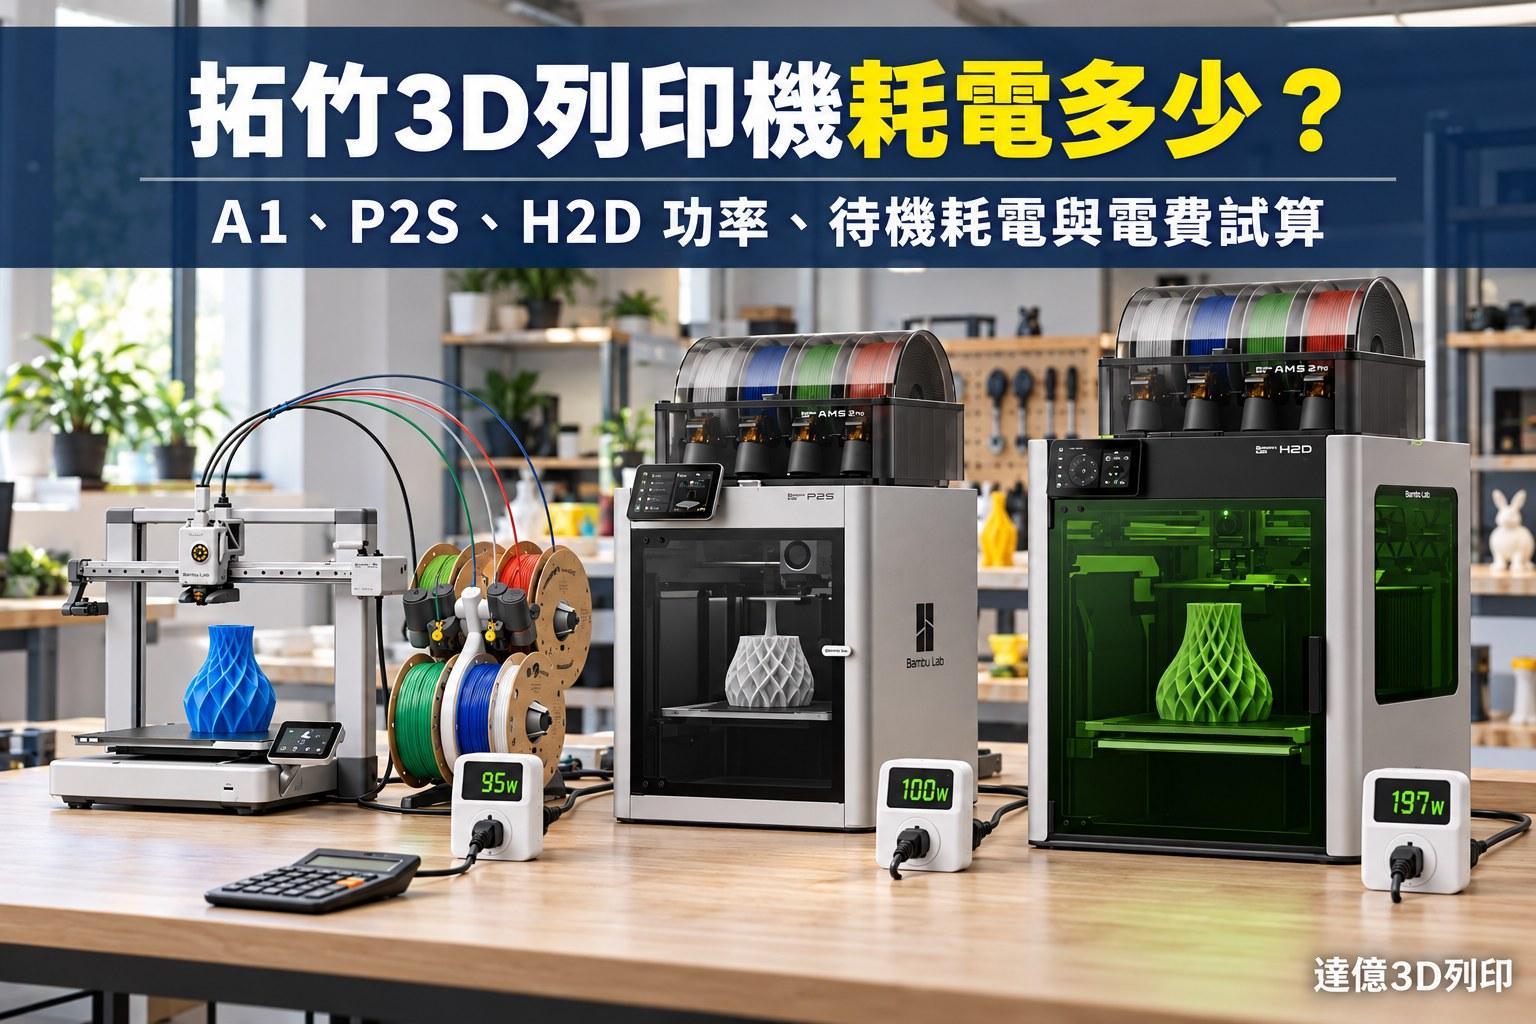
答案先講:拓竹3D列印機印 PLA 時平均約 80–200W,相當於每小時約 0.08–0.2 度電:A1 mini 約...
詳細內文
答案先講:用熱風烘箱烘 3D 列印線材的參考溫度為 PLA 50–60°C、PETG 60–70°C、ABS/A...
詳細內文