多色3D列印廢料太多?沖刷體積、擦拭塔與「沖刷到填充」減料設定教學|達億3D列印
2026-10-19
答案先講:多色列印的廢料來自每次換色時沖掉噴嘴裡的舊顏色。最有效的減料方法依序是:減少換色次數(加大層高、調整擺放方向、同盤多件要注意顏色高度一致)、開啟「沖刷到填充/物件」把廢料印進模型或犧牲件,再把沖刷體積倍率從 1.0 試著降到 0.8–0.9。換色順序盡量由淺到深。
用 AMS 印一個 11 g 的多色方塊,旁邊卻吐出 80 多克廢料,是很多多色玩家的痛。本文是達億3D列印整理的多色列印減料教學,依照拓竹 Bambu Lab 官方 Wiki 的實測數據,說明 Bambu Studio 裡哪些設定真的能省料、各能省多少。
重點摘要
- 深色換淺色最浪費:黑換白需要的沖刷量是白換黑的好幾倍,排色時盡量由淺到深。
- 沖刷倍率:預設 1.00,官方建議可試 0.8–0.9,但要先測試避免混色。
- 沖刷到物件:官方實測多色方塊沖刷約 70 g,加上沖刷物件後廢料降到 1 g 以下。
- 層高 0.2→0.28 mm:換色次數從 153 降到 111 次,廢料從 83 g 降到 61 g,約省 26%。
- 擺放方向:把高的零件平放,換色與廢料可減少約 80%;但水平色帶的模型反而要直立。
01 — 多色廢料從哪裡來?
單噴嘴機型搭配 AMS 時,每次換色都要把噴嘴與熔區裡的舊顏色「沖」乾淨,沖掉的料就是從排料口吐出的廢料。廢料多寡取決於換色次數與每次沖刷量兩件事,所以減料也從這兩個方向下手。
拓竹官方的實驗顯示一個重點:廢料量跟模型大小關係不大,而跟換色次數有關。同一盤印 9 個 11 g 的方塊,廢料仍是 83 g,和只印 1 個一樣,因為每一層的換色次數沒有變。
02 — 沖刷體積與換色順序
- 顏色組合影響很大:黑換白需要的沖刷量是白換黑的好幾倍,深色換淺色最浪費。
- 沖刷體積倍率:預設 1.00,設 0.90 等於所有沖刷量減少 10%;拓竹建議可折衷在 0.8–0.9,但調太低會混色,務必先測試。
- 重新計算:沖刷體積視窗中的「重新計算」按鈕可恢復預設值。
- 0.2 mm 噴嘴:受體積流量限制,沖刷會非常慢,多色列印建議用 0.4 mm。
達億工程師實務分享
「我們印多色樣品時,會先把最淺的顏色排在相鄰換色最多的位置,深色盡量放在模型最上面幾層才出現。光是調整顏色分配,廢料就常常少掉兩三成,完全不影響外觀。」
03 — 沖刷到填充、支撐、物件
這三個功能都需要開啟擦拭塔才能使用,原理是把原本要吐掉的混色料,改印在看不到的地方:
| 功能 | 做法 | 注意事項 |
|---|---|---|
| 沖刷到填充 | 把換色廢料印進模型內部填充 | 透明或淺色線材不建議;牆數少時顏色可能透出來 |
| 沖刷到支撐 | 把廢料印進支撐結構 | 預設開啟,但單獨使用減料效果通常不大 |
| 沖刷到物件 | 把廢料印進另外放的犧牲件 | 官方實測:多色方塊約 70 g 沖刷量,搭配多個沖刷物件後降到 1 g 以下;沖刷物件高度要接近主模型 |
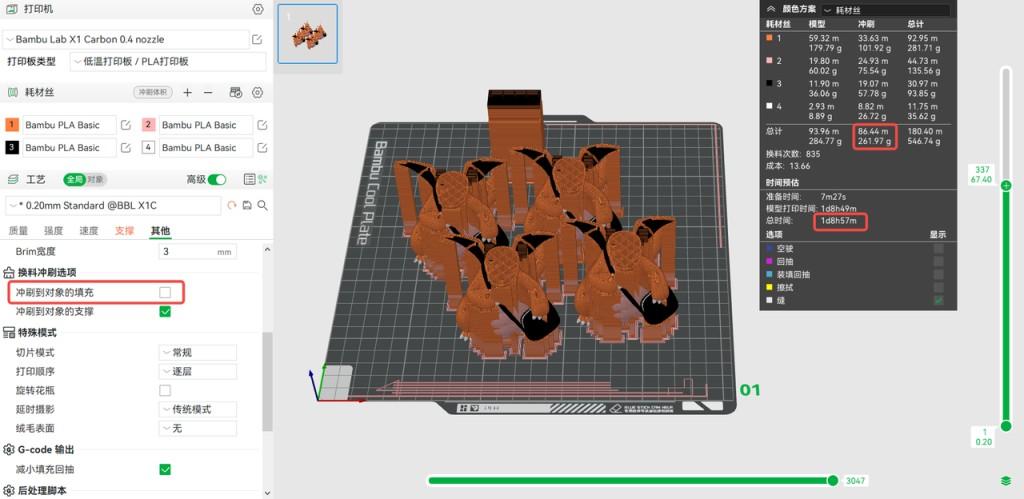
3D列印基地站的範例中,開啟沖刷到填充約省下 50 g 線材、50 分鐘;沖刷到支撐約省下 38 g、17 分鐘。實際效果會依模型大小與換色次數而不同。
04 — 從源頭減少換色次數
| 調整方式 | 拓竹官方實測結果 |
|---|---|
| 層高 0.2 → 0.28 mm | 四色方塊換色從 153 次降到 111 次(-27%),廢料 83 g → 61 g(-26%) |
| 高零件改平放 | 換色與廢料約減少 80%、時間約減少 70%(35 g 零件省下約 11 小時、近 180 g 線材) |
| 水平色帶模型 | 例外:平放廢料反而多 22 倍,直立只需換色 3 次、廢料 10 g |
| 模型沿 Z 軸翻轉 180° | 讓換色集中在下方,擦拭塔用料從 15.15 g 降到 5.92 g |
| 多件合併同盤 | 171 g 合併後降到 133 g(-23%);但三個條紋高度不一致的三角錐反而從 22 g 增加到 72 g |
規則很簡單:讓同一層裡的顏色越少越好。顏色集中在少數幾層時,擦拭塔也能提早結束。若常印多色件,雙噴頭或換噴頭的機型能從硬體上減少沖刷:拓竹說明 H2D 雙噴頭可減少沖刷循環,H2C 則搭載 Vortek 熱端更換系統,與 AMS 協作以減少排料浪費。
多色列印常見名詞解釋
- 沖刷體積(Flushing Volume)
- 沖刷體積是換色時為清除噴嘴內舊顏色而擠出的線材量,依前後顏色組合自動計算。
- 沖刷體積倍率
- 沖刷體積倍率是整體沖刷量的乘數,預設 1.00,調低可減少廢料但可能造成混色。
- 擦拭塔(Prime Tower)
- 擦拭塔是多色列印時在模型旁額外列印的塔狀結構,用來穩定換色後的出料與擦拭噴嘴。
- 沖刷到填充
- 沖刷到填充是把換色時的混色廢料改印進模型內部填充的功能,需開啟擦拭塔才能使用。
- AMS
- AMS 是拓竹的自動供料系統,可裝載多捲線材並在列印中自動換料,實現多色與多材料列印。
常見問題 FAQ
Q1. 多色列印為什麼會吐那麼多廢料?
A:每次換色都要把噴嘴裡的舊顏色沖乾淨,沖掉的料就是廢料。廢料量主要取決於換色次數,拓竹實測同盤印 9 個方塊與印 1 個的廢料都是 83 g。
Q2. 沖刷體積倍率可以調多低?
A:拓竹建議可折衷在 0.8–0.9。調太低會讓新顏色混到舊顏色,建議先用小模型測試,確認沒有混色再套用到正式列印。
Q3. 沖刷到填充會不會讓模型變色?
A:透明或淺色線材、牆數太少時,內部的混色廢料可能透出來。這類模型建議改用沖刷到物件,或增加牆數。
Q4. 怎麼排顏色最省料?
A:盡量由淺色換到深色,並讓同一層的顏色越少越好。黑換白所需沖刷量是白換黑的好幾倍;把顏色集中在少數幾層,也能讓擦拭塔提早結束。
Q5. 有沒有硬體上能減少廢料的機型?
A:雙噴頭或換噴頭的機型能從硬體上減少沖刷。拓竹說明 H2D 雙噴頭可減少沖刷循環,H2C 搭載 Vortek 熱端更換系統,與 AMS 協作減少排料浪費。
延伸閱讀
多色列印廢料太多,想評估更省料的機型?
告訴達億您常印的模型與顏色數量
達億3D列印工程師可協助調整切片設定,或比較 H2D、H2C 等多色方案。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文實測數據整理自拓竹 Bambu Lab 官方 Wiki 與 3D列印基地站公開教學(2026 年 10 月),實際減料效果依模型與設定而異。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品

聯繫我們|達億3D列印
對多色列印設定、AMS 配置或機型選擇有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-19|最後更新:2026-10-19