FDM 3D列印後處理教學:去支撐、砂紙號數、補土噴漆、丙酮燻蒸與熱熔螺母|達億3D列印
2026-10-19
答案先講:FDM 列印件的後處理順序是:去支撐 → 砂紙由粗到細打磨(例如 80 → 120 → 240 → 400 → 1000 號)→ 噴 2–3 層補土底漆並水磨 → 上色 → 靜置 24–48 小時。ABS、ASA 可用丙酮蒸氣燻蒸做到亮面,但 PLA、PETG 不適用;要鎖螺絲的孔位則用熱熔螺母加強。
剛印好的 FDM 模型會有層紋、支撐痕跡,想做成展示品或成品,就需要後處理。本文是達億3D列印整理的 FDM 後處理教學,參考公開技術資料,從去支撐、打磨、補土噴漆,到丙酮燻蒸與熱熔螺母,一次整理各步驟的工具、號數與時間。
重點摘要
- 去支撐:用尖嘴鉗或斜口鉗移除支撐與底筏,要噴漆的面盡量不要長支撐。
- 砂紙順序:80 → 120 → 240 → 400 → 1000 號,ABS、PETG 用水磨效果較好。
- 補土噴漆:補土噴 2–3 層、每層乾 30–40 分鐘後以 1000 號水磨;漆面約 1 小時表乾,24–48 小時後再拋光。
- 丙酮燻蒸:只適用 ABS、ASA、HIPS;約 30 分鐘層紋不明顯,45–60 分鐘全亮面,務必通風、遠離火源。
- 熱熔螺母:孔徑比螺母外徑小約 0.4 mm,烙鐵溫度約等於該材料列印溫度。
01 — 去支撐:工具與技巧
- 使用尖嘴鉗、斜口鉗移除支撐與底筏,先從大塊開始拆。
- 殘留的支撐點用筆刀或砂紙修平。
- 規劃階段就避免在要噴漆的外觀面長支撐,可減少後續打磨量。
支撐結構的類型與減少支撐痕跡的切片技巧,可以參考3D 列印支撐結構拆解全攻略;調整擺放方向也能大幅減少支撐,見3D列印方向怎麼擺?。
02 — 打磨:砂紙號數怎麼選?
| 階段 | 砂紙號數 | 目的 |
|---|---|---|
| 粗磨 | 80–120 號 | 磨掉明顯層紋與支撐痕 |
| 中磨 | 220–240 號 | 修平粗磨留下的刮痕 |
| 細磨 | 400–600 號 | 準備上補土或底漆 |
| 水磨拋光 | 800–1200 號 | 補土後或漆面前的最後修整 |
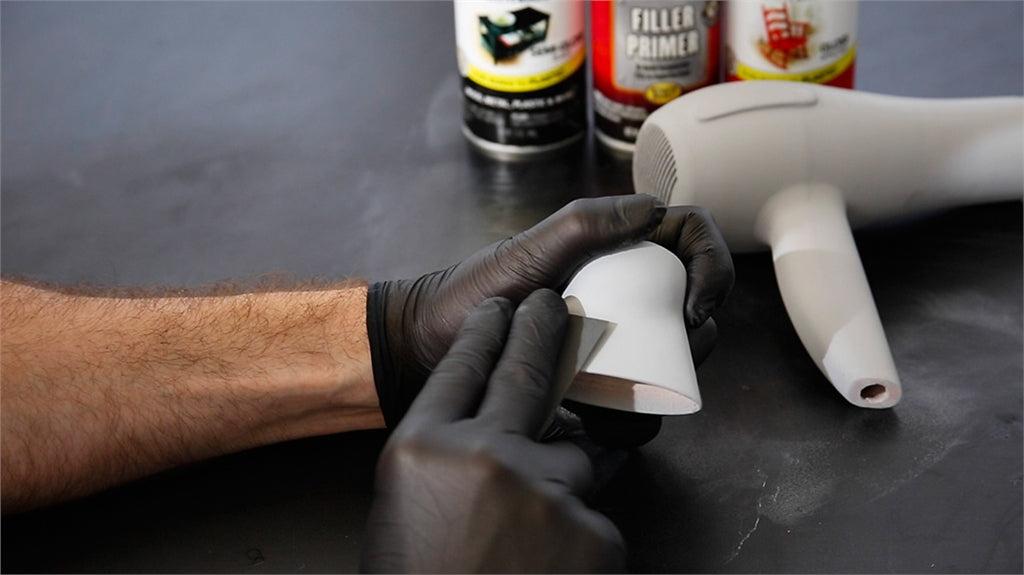
ABS 與 PETG 使用水磨效果較好,也能減少粉塵。PLA 打磨時不要太用力或太快,摩擦熱可能讓表面軟化。
達億工程師實務分享
「客人常問要不要從 80 號開始。我們的建議是看層高:0.2 mm 以下的件,直接從 120 或 240 開始就好,80 號磨太兇反而會把細節磨掉,後面要花更多時間補。」
03 — 補土與噴漆流程
- 打磨完成後清除粉塵。
- 噴 2–3 層補土底漆,每層乾燥 30–40 分鐘。
- 用 1000 號砂紙水磨,看到缺陷就再噴一次補土。
- 較大的縫隙或接合處,可用補土膏(如 Bondo)與瞬間膠填補。
- 上色噴漆:約 1 小時表乾,靜置一夜讓漆面完全硬化。
- 24–48 小時後再進行拋光。
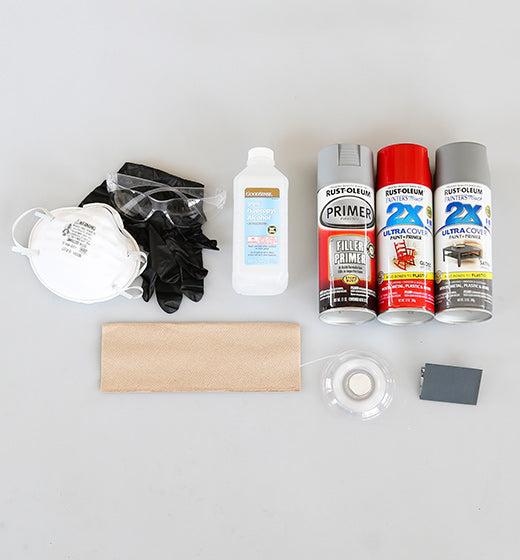
整套噴漆流程約需 6 小時(不含靜置)。噴漆時請戴手套、護目鏡與防毒口罩,在通風、無塵的環境進行,可把零件吊掛起來噴,避免接觸面沾黏。
04 — ABS、ASA 丙酮燻蒸:做法與安全
丙酮可溶解 ABS、ASA、HIPS 表面,形成光滑亮面;PLA、PETG、尼龍、TPU 不適用。常見的冷燻法:
- 在玻璃容器內鋪上沾濕 100% 丙酮的紙巾(不要用含其他成分的去光水)。
- 把列印件墊高,不要直接接觸紙巾。
- 蓋上蓋子,每 15–20 分鐘檢查一次:約 15 分鐘出現光澤、約 30 分鐘層紋不明顯、45–60 分鐘達到全亮面。
- 取出後 2–4 小時內不要觸碰,完全硬化約需 4–8 小時。
| 安全事項 | 說明 |
|---|---|
| 易燃 | 丙酮閃點 -20°C,在空氣中濃度 2.5–12.8% 時具爆炸性 |
| 防護 | 使用有機蒸氣濾毒罐(OV/P100)口罩 |
| 遠離熱源 | 附近不可有明火或電暖器;蒸氣比空氣重,會沉積在地面 |
| 絕不加熱 | 不要為了加速而加熱丙酮 |
燻蒸會讓表面尺寸變化約 0.1–0.3 mm,功能件要預留 0.1–0.2 mm 公差;壁厚低於 1 mm 的零件強度會明顯下降。ABS 本身容易翹曲,列印時請注意熱床溫度與腔體溫度設定。
05 — 熱熔螺母與 PLA 退火
熱熔螺母(Heat-Set Insert)
- 孔徑設計比螺母外徑小約 0.4 mm。
- 烙鐵溫度約等於該材料的列印溫度:PLA 約 200°C、PETG 約 230°C、ABS 約 250°C。
- 受力零件在孔位周圍設計 4–6 層牆,加強方式可參考3D列印填充密度與牆數怎麼設?。
- 壓入後趁熱用平面壓一下,讓螺母與表面齊平。
PLA 退火
PLA 玻璃轉化溫度約 60°C,退火可提高耐熱性,常見做法為 60–100°C 加熱 15–60 分鐘,並在烤箱內慢慢降溫。退火會讓 XY 方向收縮約 1–2%、Z 方向略為增加,建議先用 20 mm 測試方塊確認,並依線材廠商建議設定溫度。
FDM 後處理常見名詞解釋
- 後處理(Post-Processing)
- 後處理是 3D 列印完成後,為改善外觀或功能而進行的去支撐、打磨、補土、上色、燻蒸等加工程序。
- 補土底漆(Filler Primer)
- 補土底漆是可填平細小層紋與刮痕的噴罐底漆,乾燥後經水磨能形成平整的上色基底。
- 水磨
- 水磨是使用耐水砂紙沾水打磨的方法,能減少粉塵與發熱,讓表面更細緻。
- 丙酮燻蒸
- 丙酮燻蒸是利用丙酮蒸氣溶解 ABS、ASA 表面,使層紋消失並形成亮面的平滑化方法。
- 熱熔螺母(Heat-Set Insert)
- 熱熔螺母是以烙鐵加熱後壓入塑膠孔位的黃銅螺母,讓 3D 列印件可重複鎖付螺絲。
常見問題 FAQ
Q1. 3D列印打磨要用幾號砂紙?
A:建議由粗到細:80 → 120 → 240 → 400 → 1000 號。層高較小的列印件可直接從 120 或 240 號開始;補土後用 1000 號水磨,漆面前可再用 800–1200 號修整。
Q2. PLA 可以用丙酮燻蒸嗎?
A:不行,丙酮只適用於 ABS、ASA、HIPS。PLA、PETG、尼龍、TPU 不會被丙酮有效平滑化,這些材料建議以打磨加補土噴漆處理。
Q3. 補土要噴幾層?
A:一般噴 2–3 層,每層乾燥 30–40 分鐘。每輪乾燥後用 1000 號砂紙水磨,仍有缺陷就再補噴一次。
Q4. 熱熔螺母的孔要開多大?
A:孔徑設計比螺母外徑小約 0.4 mm。烙鐵溫度約等於材料列印溫度,PLA 約 200°C、PETG 約 230°C、ABS 約 250°C。
Q5. 噴漆後多久可以拋光?
A:漆面約 1 小時表乾,建議靜置 24–48 小時後再拋光。過早拋光容易磨穿或留下指紋,噴漆時也要戴手套、護目鏡與口罩並保持通風。
延伸閱讀
想做出展示等級的列印成品?
告訴達億您的模型、材料與想要的表面效果
達億3D列印工程師可協助建議列印參數與後處理方式,也提供代工列印與後處理服務。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文噴漆流程、丙酮燻蒸、熱熔螺母與退火數值整理自公開技術資料(2026 年 10 月),使用化學品請遵守產品安全說明。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品


聯繫我們|達億3D列印
對 FDM 後處理、代工列印或材料選擇有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-19|最後更新:2026-10-19