拓竹 AMS 卡料、斷料怎麼排除?紙線軸、PTFE 管斷料與常見錯誤處理|達億3D列印
2026-10-19
答案先講:拓竹官方指出大多數 AMS 故障來自使用方式不當。卡料先檢查三件事:線軸尺寸是否在規格內(AMS 線軸寬 50–68 mm、直徑 197–202 mm)、紙線軸有沒有加轉接環、線材是否受潮變脆。斷在 PTFE 管裡的線材,斷電後按下 AMS 出料口卡榫拔出管子取出斷料,再按「重試」即可。
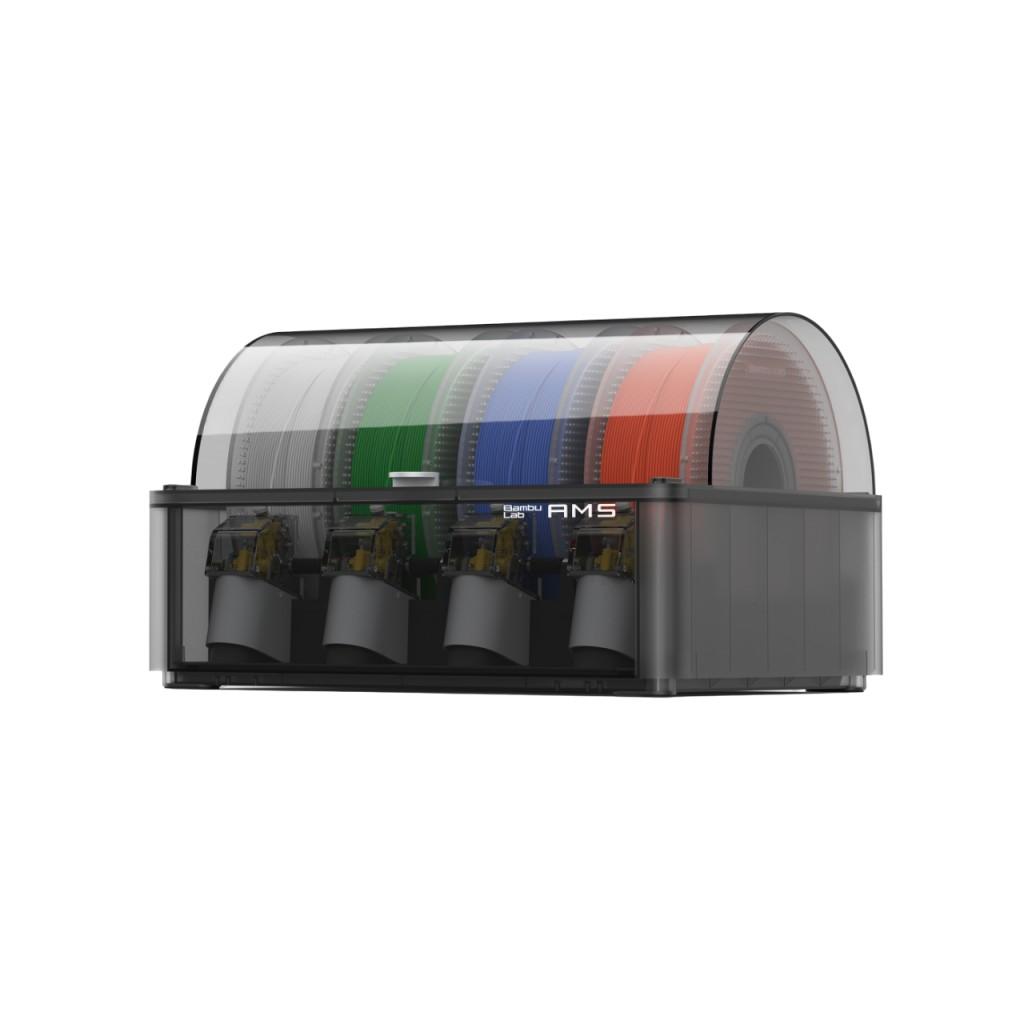
AMS 讓多色列印變得很輕鬆,但卡料、斷料、纏料警報也是最常被問的問題。本文是達億3D列印整理的 AMS 卡料排除指南,依照拓竹 Bambu Lab 官方 Wiki,整理 AMS、AMS 2 Pro 與 AMS lite 的使用限制、斷料取出步驟與常見錯誤的檢查重點。
重點摘要
- 線軸規格:AMS 線軸寬 50–68 mm、直徑 197–202 mm;AMS lite 線軸寬 40–68 mm、內孔 53–58 mm。
- 紙線軸:官方沒有禁止,但強烈建議加轉接環,減少打滑與紙屑。
- 不適合 AMS:TPU、TPE、受潮的 PVA,以及第三方碳纖、玻纖線材容易卡管或磨損。
- 斷料主因:線材受潮變脆、在 PTFE 管轉彎處斷裂;手動進退料也容易造成斷料。
- AMS lite:導料管太長會增加阻力造成誤報纏料,較重的線軸放 2、3 號槽。
01 — 先確認:線軸與線材是否適合 AMS
| 項目 | AMS/AMS 2 Pro | AMS lite(A1 系列) |
|---|---|---|
| 線材直徑 | 1.75 mm | 1.75 mm |
| 線軸寬度 | 50–68 mm | 40–68 mm |
| 線軸直徑/內孔 | 直徑 197–202 mm | 內孔 53–58 mm |
| 紙線軸 | 建議加轉接環 | 建議加轉接環 |
拓竹官方列出不建議放入 AMS 的線材:
- 太軟:TPU、TPE 會卡在導料管裡無法推送。
- 吸濕:受潮的 PVA 會變軟變黏,官方材料表標註 PVA 只能在乾燥狀態下使用。
- 太脆:部分 PET-CF、木質 PLA、PA-CF 容易在 PTFE 管內斷裂。
- 太硬或粗糙:第三方碳纖、玻纖線材,以及部分絲綢 PLA、夜光 PLA 會磨損 PTFE 管與進料漏斗。
例外的是 Bambu 原廠 PLA-CF、PETG-CF、PAHT-CF,官方表示已針對 AMS 最佳化。各機型可接幾台 AMS,請看拓竹 AMS 相容表。
02 — 紙線軸要怎麼用才不卡?
紙線軸在 AMS 中最常見的問題是打滑,另外紙屑會累積在橡膠滾輪上,滾輪需要更常清潔,紙軸受潮後也可能變形。拓竹官方沒有禁止紙線軸,但強烈建議使用線軸轉接器或轉接環。
最常見的做法是用 PLA 自己印一組轉接環套在紙軸兩側;Polymaker、colorFabb、Protopasta 等線材廠也有提供轉接環的 STL 檔案。
達億工程師實務分享
「來店檢修 AMS 的機台,拆開常看到滾輪上一層紙粉。我們都會建議客人:紙線軸一定套轉接環,每換幾捲紙軸就用乾布擦一次滾輪,卡料次數會少很多。」
03 — 線材斷在 PTFE 管裡:取出步驟
受潮或本身較脆的線材,常在擠出機前的 PTFE 管轉彎處斷掉。拓竹官方的取出步驟:
- 將列印機關機並拔除電源。
- 按下 AMS 出料口的卡榫,把 PTFE 管拔出。
- 取出管內的斷料,必要時用一段長線材從另一端推出。
- 重新接回 PTFE 管。
- 在機器上按「重試」繼續。
AMS 2 Pro 與 H2D 的說明另外提醒:請用螢幕操作進退料,不要手動拉扯;分料器(Hub)內 4 顆磁鐵都要能順暢回彈。線材受潮是斷料的主因之一,烘乾方式可參考3D列印線材烘乾溫度與時間表。
04 — 常見 AMS 錯誤的檢查重點
| 錯誤狀況 | 檢查重點 |
|---|---|
| AMS 無法將線材送到擠出機(HMS 0700-7000-0002-0002) | 確認線軸尺寸;前後轉動線軸感覺是否變形;檢查彈簧是否卡住;檢查 AMS 內部 PTFE 管磨損;AMS 到列印機的管路避免急彎 |
| 輔助馬達過載(纏料或卡料) | 檢查第一段進料漏斗磨損、緩衝器或分料器彈簧卡住、滾輪支架斷裂、主動支撐軸軸承摩擦橡膠 |
| AMS lite 誤報纏料 | 導料管過長會增加阻力;A1 Combo 標準長度為 730 mm 兩條、850 mm 兩條,A1 mini 為 580 mm 兩條、700 mm 兩條 |
| 線材線尾卡在線軸 | 線材用到最後時線尾黏在線軸上,需手動剪斷取出 |
AMS lite 另外建議把較重的線軸放在 2、3 號槽。多色列印換色頻繁時,AMS 的負擔也較大,減少換色次數的設定可以參考多色3D列印廢料太多?減料設定教學。
AMS 卡料常見名詞解釋
- AMS(自動供料系統)
- AMS 是拓竹 Bambu Lab 的自動供料系統,可裝載多捲 1.75 mm 線材並在列印中自動切換,用於多色與多材料列印。
- AMS lite
- AMS lite 是搭配 A1、A1 mini 的開放式四色自動供料系統,線材以外掛方式安裝。
- PTFE 管
- PTFE 管是鐵氟龍材質的導料管,摩擦係數低,用來引導線材從 AMS 送到擠出機。
- 線軸轉接環
- 線軸轉接環是套在紙線軸兩側的塑膠環,用來增加剛性並避免紙軸在 AMS 滾輪上打滑。
- HMS 錯誤碼
- HMS 是拓竹列印機的健康管理系統,會以代碼標示異常類型,可依代碼查詢官方排除步驟。
常見問題 FAQ
Q1. 紙線軸可以放進 AMS 嗎?
A:可以,但拓竹強烈建議加裝轉接環。紙線軸容易打滑並在滾輪上留下紙屑,套上轉接環並定期清潔滾輪可大幅減少卡料。
Q2. TPU 可以用 AMS 嗎?
A:拓竹不建議 TPU、TPE 放入 AMS。軟質線材容易卡在導料管內;TPU 建議改用外掛線架直接進料。
Q3. 線材斷在 AMS 管子裡怎麼取出?
A:斷電後按下 AMS 出料口卡榫拔出 PTFE 管,取出斷料再接回並按重試。必要時可用一段長線材從管子另一端把斷料推出。
Q4. 為什麼 AMS 一直誤報纏料?
A:常見原因是導料管過長、線軸變形或線材打結。AMS lite 請使用標準長度導料管,較重的線軸放在 2、3 號槽,並檢查線軸是否轉動順暢。
Q5. 碳纖線材可以放 AMS 嗎?
A:第三方碳纖、玻纖線材不建議放入 AMS,會磨損 PTFE 管。Bambu 原廠 PLA-CF、PETG-CF、PAHT-CF 已針對 AMS 最佳化,可正常使用。
延伸閱讀
AMS 反覆卡料、找不到原因?
告訴達億您的 AMS 型號、線材品牌與錯誤代碼
達億3D列印工程師可協助判斷是線材、耗損零件還是設定問題,並提供檢修服務。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文 AMS 規格與排除步驟整理自拓竹 Bambu Lab 官方 Wiki,並參考 3D列印基地站公開資料(2026 年 10 月),錯誤代碼處理請以官方最新說明為準。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品


聯繫我們|達億3D列印
對 AMS 卡料、斷料或配件更換有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-19|最後更新:2026-10-19