3D列印噴嘴怎麼選?0.2、0.4、0.6、0.8mm 尺寸與不鏽鋼、硬化鋼差異|達億3D列印
2026-10-19
答案先講:一般列印選 0.4 mm 噴嘴,兼顧細節與速度;要印公仔、小字等精細模型選 0.2 mm;大件、功能件或碳纖、玻纖材料選 0.6 或 0.8 mm。PLA、PETG、ABS、TPU 等一般材料用不鏽鋼噴嘴即可,碳纖(CF)、玻纖(GF)、金屬填充與夜光線材一定要用硬化鋼噴嘴。
噴嘴尺寸決定了列印的細緻度、速度與強度,材質則決定能印哪些線材。本文是達億3D列印整理的噴嘴選擇指南,依照拓竹 Bambu Lab 官方 Wiki 與商店規格,比較 0.2、0.4、0.6、0.8 mm 的差異,以及不鏽鋼和硬化鋼該怎麼搭配材料。
重點摘要
- 層高原則:層高建議為噴嘴直徑的 20–70%,0.4 mm 噴嘴約 0.08–0.28 mm;首層預設為噴嘴直徑的 50%。
- 0.2 mm:細節最好,但最大體積流量約 2 mm³/s,強度較低,不能印碳纖、玻纖、夜光、亮片等含顆粒材料。
- 0.6/0.8 mm:速度快、強度高,拓竹建議碳纖、玻纖材料優先用 0.6 mm 硬化鋼噴嘴。
- 不鏽鋼 vs 硬化鋼:不鏽鋼適合一般材料;含纖維或顆粒的磨耗性材料必須用硬化鋼。
- 熱端不通用:X1/P1、A1 系列、H2/P2S/X2D 系列各用不同熱端,購買前要確認機型。
01 — 0.2、0.4、0.6、0.8mm 怎麼選?
拓竹 Wiki 建議層高設定在噴嘴直徑的 20–70%。以這個原則換算,各尺寸的層高範圍與適用場景如下:
| 噴嘴尺寸 | 層高參考範圍 | 適合用途 | 注意事項 |
|---|---|---|---|
| 0.2 mm | 約 0.04–0.14 mm | 公仔、小字、Logo、精細零件 | 流量約 2 mm³/s,列印慢、強度低 |
| 0.4 mm | 約 0.08–0.28 mm | 大多數模型與日常列印 | 出廠標配,品質與速度平衡 |
| 0.6 mm | 約 0.12–0.42 mm | 功能件、大件、碳纖玻纖材料 | 速度快,細節略降 |
| 0.8 mm | 約 0.16–0.56 mm | 大型件、快速打樣、花瓶 | 層紋明顯,細節最少 |
上表 0.4 mm 的範圍為拓竹 Wiki 直接列出,其餘尺寸依 20–70% 原則換算,實際請以 Bambu Studio 內建的噴嘴設定檔為準。首層高度預設為噴嘴直徑的 50%,例如 0.4 mm 噴嘴首層為 0.2 mm。
達億工程師實務分享
「來問噴嘴的客人,我們通常會先問「你最常印什麼」。九成的人 0.4 mm 就夠用;常印公仔的再加一顆 0.2 mm,常印治具、碳纖件的加一顆 0.6 mm 硬化鋼,這樣三顆就能涵蓋幾乎所有需求。」
02 — 0.2mm 噴嘴的限制
- 最大體積流量約 2 mm³/s,列印時間會明顯拉長。
- 零件強度比 0.4、0.6 mm 噴嘴印出來的低。
- 碳纖顆粒通常大於 0.2 mm,不能印 CF、GF、夜光、亮片(Sparkle)、星空(Galaxy)等材料;拓竹商店也將 PA、TPU、大理石紋、木質與金屬填充線材列為不適用。
- 適合的材料:PLA、PETG、ABS、ASA。
- 最難疏通,堵塞時不要用火焰加熱,處理方式見3D列印噴嘴堵塞怎麼辦?。
03 — 不鏽鋼與硬化鋼噴嘴差異
| 項目 | 不鏽鋼噴嘴 | 硬化鋼噴嘴 |
|---|---|---|
| 適用材料 | PLA、PETG、ABS、PA、TPU 等非磨耗性材料 | 碳纖(CF)、玻纖(GF)、金屬填充、夜光等磨耗性材料,也可印一般材料 |
| 耐磨性 | 較低,印磨耗材料會快速擴孔 | 高 |
| 拓竹官方實例 | 約 10 小時 PETG-CF 後明顯磨損、孔徑變大 | 碳纖材料建議搭配 0.6 mm |
| 常見尺寸 | 0.2/0.4/0.6/0.8 mm | X1/P1 系列為 0.4/0.6/0.8 mm |
拓竹 P1S 升級說明指出,要印碳纖、玻纖材料時,除了換硬化鋼熱端,擠出齒輪也要換成硬化鋼套件,否則齒輪磨損後會打滑、擠出不足;換好後記得在機器的「設定 → 配件 → 噴嘴」更新噴嘴資訊。
拓竹商店的相容表也列出:Bambu PLA-CF、PETG-CF、PAHT-CF、PET-CF 與其他品牌 CF/GF 線材必須使用硬化鋼噴嘴,且碳纖、玻纖材料以 0.6 mm 硬化鋼為推薦尺寸。3D列印基地站整理的碳纖指南同樣建議 PET-CF、PPA-CF、PPS-CF、PA6-CF 使用 0.6 mm 噴嘴、列印速度不超過 100 mm/s。
04 — 拓竹各系列出廠噴嘴與熱端相容
| 機型系列 | 出廠噴嘴 | 熱端規格 |
|---|---|---|
| A1、A1 mini | 不鏽鋼,最高 300°C | A1 系列專用快拆熱端,免工具更換 |
| X1C | 硬化鋼 0.4 mm | X1/P1 系列熱端,需用螺絲起子與拔插線材更換 |
| P2S | 硬化鋼 | H2/P2S/X2D 系列熱端,分標準流量與高流量版 |
| H2D、H2S | 硬化鋼,最高 350°C | H2/P2S/X2D 系列熱端 |
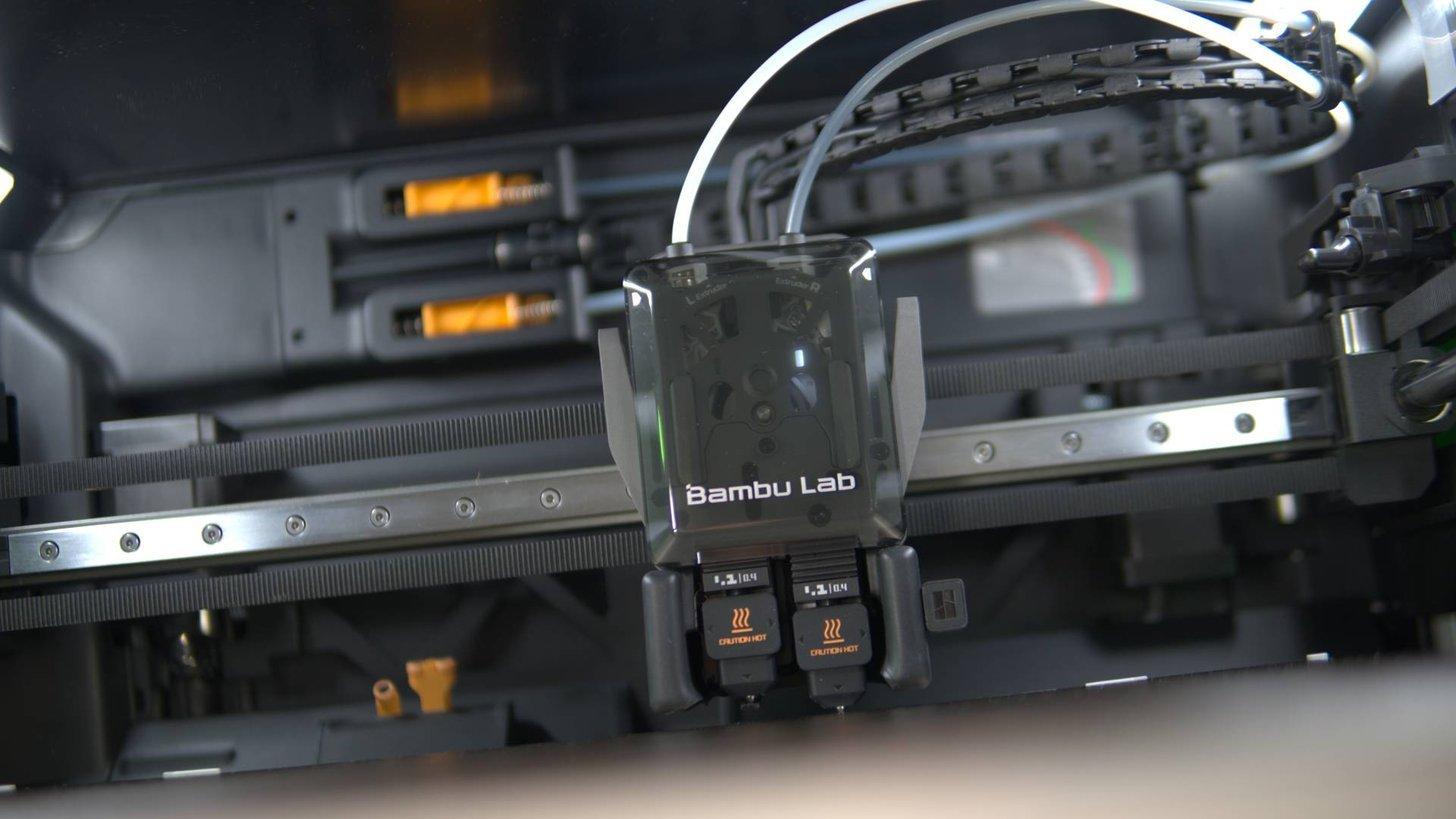
不同系列的熱端外型與接頭不同,不能互換,購買備用熱端前請先確認機型。雙噴頭的 H2D 可以讓左右噴嘴分別裝不同尺寸,例如一顆 0.4 mm 印外觀、一顆 0.6 mm 硬化鋼印碳纖件。
噴嘴選擇常見名詞解釋
- 噴嘴直徑
- 噴嘴直徑是噴嘴出料孔的內徑,決定擠出線寬與可用層高範圍,常見為 0.2、0.4、0.6、0.8 mm。
- 硬化鋼噴嘴
- 硬化鋼噴嘴是經熱處理提高硬度的噴嘴,能抵抗碳纖、玻纖等顆粒材料的磨耗。
- 磨耗性材料
- 磨耗性材料是含碳纖、玻纖、金屬粉或夜光顆粒的線材,列印時會磨損噴嘴與擠出齒輪。
- 體積流量
- 體積流量是噴嘴每秒可擠出的塑料體積,單位 mm³/s,噴嘴越小上限越低。
- 熱端(Hotend)
- 熱端是包含加熱塊、噴嘴與喉管的組件,拓竹不同系列使用不同規格的熱端。
常見問題 FAQ
Q1. 新手第一顆噴嘴要選幾 mm?
A:新手選出廠標配的 0.4 mm 即可。0.4 mm 能兼顧細節與速度,涵蓋大多數模型;有特定需求再加購 0.2 mm 或 0.6 mm。
Q2. 碳纖線材可以用不鏽鋼噴嘴印嗎?
A:不建議,碳纖、玻纖材料必須使用硬化鋼噴嘴。拓竹實例顯示不鏽鋼噴嘴印約 10 小時 PETG-CF 就明顯擴孔;X1/P1 系列還要一併換硬化鋼擠出齒輪。
Q3. 0.2mm 噴嘴能印碳纖嗎?
A:不能,碳纖顆粒通常大於 0.2 mm,容易堵塞。0.2 mm 噴嘴適合 PLA、PETG、ABS、ASA;碳纖材料建議用 0.6 mm 硬化鋼噴嘴。
Q4. A1 的熱端可以裝在 P1S 上嗎?
A:不行,A1 系列與 X1/P1 系列使用不同規格的熱端。H2D、H2S、P2S、X2D 又是另一種熱端規格,購買前請確認對應機型。
Q5. 0.6mm 噴嘴印出來會比較粗糙嗎?
A:0.6 mm 噴嘴細節略少,但列印速度更快、零件強度更高。功能件、治具與大型件很適合用 0.6 mm;需要精細外觀的模型則維持 0.4 mm。
延伸閱讀
不確定您的線材該配哪種噴嘴?
告訴達億您的機型與常用材料
達億3D列印工程師可協助推薦噴嘴尺寸、材質與熱端配置。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文噴嘴規格整理自拓竹 Bambu Lab 官方 Wiki、拓竹官方商店熱端相容表,並參考3D列印基地站公開資料(2026 年 10 月),各機型出廠配置請以實際販售規格為準。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品

聯繫我們|達億3D列印
對噴嘴尺寸、硬化鋼熱端或碳纖材料列印有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-19|最後更新:2026-10-19