3D列印翹曲、邊角翹起怎麼辦?熱床溫度、列印板清潔、Brim 與腔體溫度完整排查|達億3D列印
2026-10-19
答案先講:FDM 3D 列印翹曲大多是「第一層黏不住+上層收縮拉扯」造成的。先確認切片選的列印板與實際一致、熱床溫度符合材質(PLA 約 55–65°C、PETG 60–80°C、ABS/ASA 90–100°C),再用洗碗精清潔列印板、加 Brim,ABS、PC、尼龍等材料改用封閉或主動加熱腔體的機型。
翹曲(Warping)是 FDM 列印最常見的失敗之一:模型邊角在列印途中慢慢翹起、底面變形,嚴重時還會被噴嘴撞飛。本文是達億3D列印整理的翹曲排查指南,依照拓竹 Bambu Lab 官方 Wiki 與實務經驗,從溫度、列印板、切片設定到環境,一步步找出原因。
重點摘要
- 最常見原因:切片選錯列印板或熱床溫度不對,拓竹官方把它列為翹曲的首要原因之一。
- 先清潔列印板:紋理 PEI 板用溫水+洗碗精刷洗,拓竹官方不建議只用酒精擦,因為可能把油脂抹開。
- 切片加固:加 Brim(Auto 模式會對 PC、ABS、PA-CF 等自動加寬),邊角可加「防翹盤」。
- 控制冷卻:前 3 層不開模型風扇;翹曲時可把輔助風扇降到 40–50%。
- 高溫材料要封閉:ABS、ASA、PC、PA 建議用封閉機,H2S、H2D 等機型可主動加熱腔體到 65°C。
01 — 翹曲是怎麼發生的?
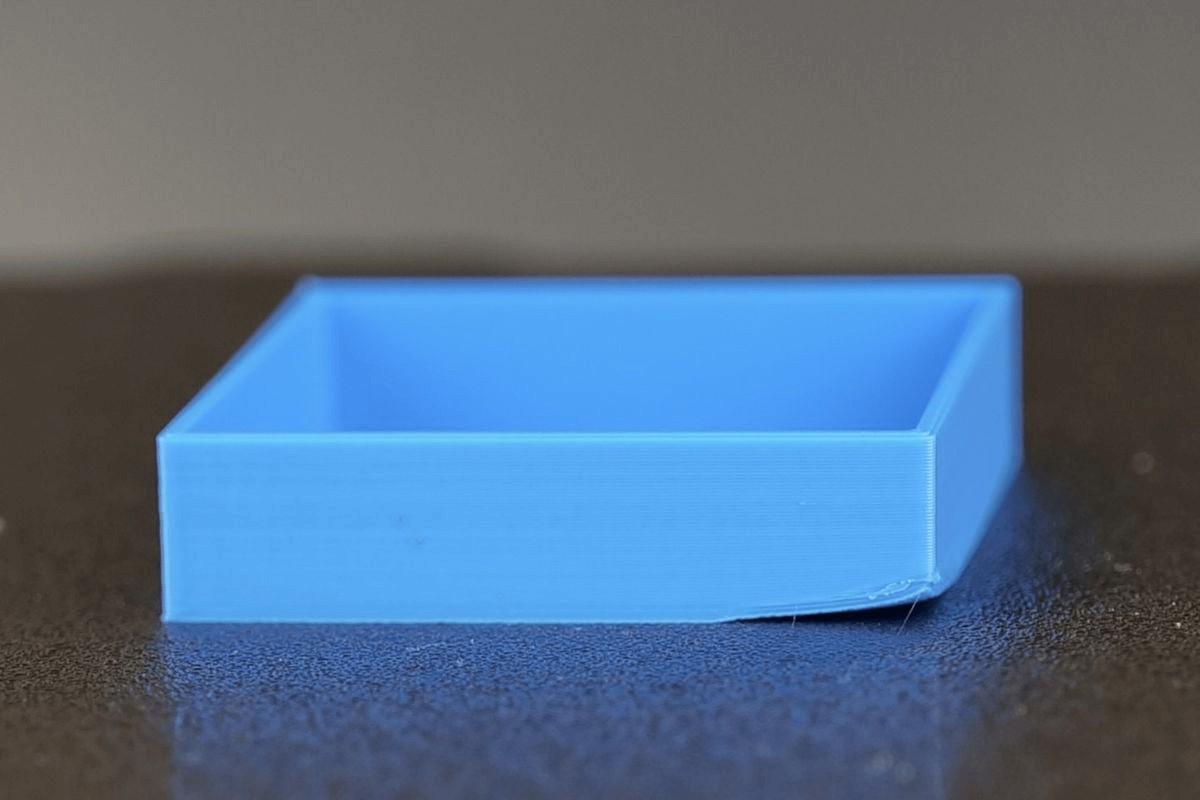
塑料從噴嘴擠出時約 200–300°C,冷卻後會收縮。上層線條冷卻收縮時,會往內拉扯已經凝固的下層;如果第一層和列印板的附著力撐不住這股拉力,邊角就會被拉起來,這就是翹曲。
所以翹曲的解法只有兩個方向:增加底部附著力,或減少冷卻收縮的溫差。下面的排查順序就是照這兩個方向排列。
02 — 先檢查:熱床溫度與列印板設定
拓竹官方 Wiki 指出,熱床溫度不正確或切片選錯列印板是翹曲最常見的原因。例如切片設定為低溫板(Cool Plate),實際卻放紋理 PEI 板,溫度與高度補償都會不對。以下是拓竹官方建議的熱床溫度:
| 材質 | 建議熱床溫度 | 是否建議關門/上蓋 |
|---|---|---|
| PLA | 45–60°C(紋理 PEI 約 55–65°C) | 開門開蓋,避免熱蠕變 |
| PETG | 60–80°C | 建議關門 |
| TPU | 35–45°C | 開門開蓋 |
| ABS、ASA | 90–100°C | 關門關蓋 |
| PC | 90–110°C | 關門關蓋 |
| PA、PA-CF、PAHT-CF | 90–110°C | 關門關蓋 |
環境溫度低於 20°C 時,拓竹建議把 PLA 熱床溫度再提高約 10°C。冬天開冷氣或靠窗的機台,翹曲機率會明顯變高。
03 — 列印板清潔:洗碗精比酒精更有效
手指碰過的油脂、殘膠與粉塵都會讓附著力下降。拓竹官方的紋理 PEI 板清潔步驟:
- 取下列印板,用溫水加不含乳液成分的洗碗精。
- 用海綿或中硬度刷子順著紋理刷洗。
- 用清水沖淨,再以紙巾擦乾。
- 拿板子時只碰邊緣,不要摸列印區域。
拓竹 Wiki 特別提到,只用異丙醇(IPA)擦拭「可能只是把油脂抹開」。若清潔後仍黏不住,可先把首層線寬調到 0.5 mm、首層高度 0.25 mm 再測試。各種列印板適合的材料,可以參考拓竹列印板怎麼選:材料對照表。
達億工程師實務分享
「來店詢問翹曲的客人,十個有六個是板子太髒。我們會請他先把板子拿去洗碗槽用洗碗精刷一次,回家再印,大部分 PLA 翹邊就消失了。」
04 — 切片設定:Brim、防翹盤、冷卻與填充
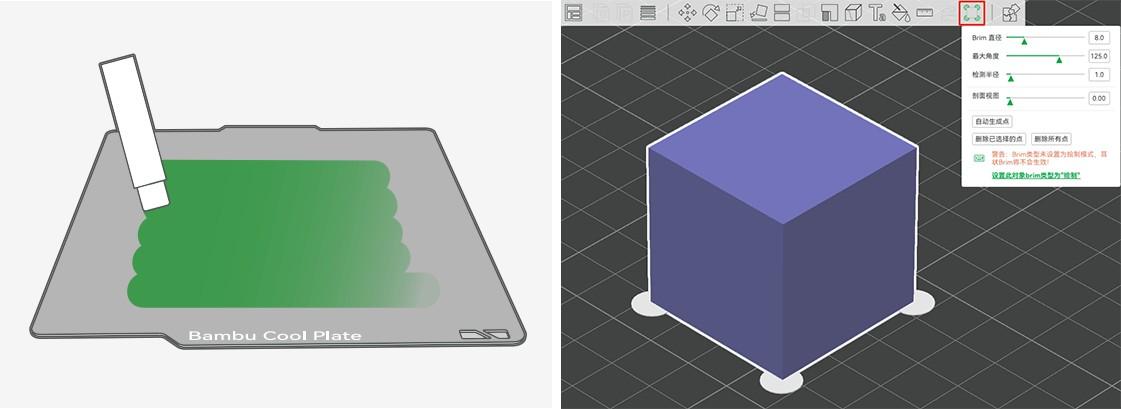
- Brim(裙邊):Bambu Studio 提供 Auto、外側、內側、內外側與無五種。Auto 會在 PC、ABS、PA-CF、PET-CF、PLA-CF 等易翹材料上自動加寬;Brim 和模型的間隙越小越牢,但越難拆。
- 防翹盤(Disc):拓竹 Wiki 建議在容易翹的尖角放小圓盤,並把象腳補償從預設 0.15 改為 0,讓角落多一圈抓地力。
- 冷卻:PLA、PETG、TPU 前 3 層不開模型風扇;若仍翹曲,把輔助風扇降到 40–50%。
- 填充與牆數:拓竹 Wiki 建議結構件用約 5 層牆、25% 填充,避免超過 50% 填充;Gyroid 填充能降低收縮應力。
如果是大型平板零件,先檢查擺放方向,盡量減少單層的大面積連續收縮,詳細可參考3D列印方向怎麼擺:擺放方向與強度指南。
05 — 環境與腔體溫度:高溫材料要「悶著印」
PETG、ABS、ASA、PA、PC 的收縮率比 PLA 大,周圍空氣越冷、溫差越大就越容易翹。拓竹建議高溫材料列印時關上門與上蓋、降低或關閉模型風扇;A1 這類開放式機型印這些材料時翹曲風險明顯較高。
| 機型 | 腔體類型 | 適合的易翹材料 |
|---|---|---|
| A1、A1 mini | 開放式 | 以 PLA、PETG、TPU 為主 |
| P2S | 封閉式,無主動加熱 | ABS、ASA 可印,大件建議先預熱 |
| H2S、H2D、H2C、X2D | 封閉式,主動加熱腔體最高 65°C | ABS、ASA、PC、PA、碳纖材料 |
沒有主動加熱的封閉機,冬天可以讓熱床升溫後空等約 15 分鐘再開印,讓腔體先暖起來。另外,翹起的邊角也可能被噴嘴撞到,引發3D列印層移、錯層,處理翹曲也等於在預防層移。
達億工程師實務分享
「客人要印 ABS 外殼又只有開放式機台時,我們通常會直接建議換 ASA 或改用封閉機。硬拚溫度跟膠水,成功率還是不穩,時間跟線材反而浪費更多。」
翹曲排查常見名詞解釋
- 翹曲(Warping)
- 翹曲是 FDM 列印時,塑料冷卻收縮拉扯下層,使模型邊角脫離列印板而上翹變形的現象。
- Brim(裙邊)
- Brim 是在模型第一層外圍額外列印的數圈薄邊,用來增加與列印板的接觸面積,列印完成後再剝除。
- 防翹盤(Disc)
- 防翹盤是在模型尖角處額外放置的薄圓盤,增加角落附著力,常見於 Bambu Studio 的防翹曲做法。
- 主動加熱腔體
- 主動加熱腔體是列印機內建加熱器,可把機箱內空氣維持在設定溫度(如 65°C),降低高溫材料冷卻收縮。
- 象腳補償
- 象腳補償是切片軟體縮小第一層輪廓的設定,用來修正第一層被壓扁外擴的「象腳」現象。
常見問題 FAQ
Q1. PLA 為什麼也會翹曲?
A:PLA 翹曲多半是列印板髒、熱床溫度太低或環境太冷造成的。先用洗碗精清潔列印板,確認切片選的板子與實際相同,冬天低於 20°C 時把熱床提高約 10°C,通常就能改善。
Q2. 列印板要用酒精還是洗碗精清潔?
A:紋理 PEI 板建議用溫水加洗碗精刷洗。拓竹官方指出只用酒精擦可能把油脂抹開;洗淨後用紙巾擦乾,拿板子只碰邊緣。
Q3. Brim 會不會很難拆?
A:Brim 與模型的間隙越小越牢固,也越難拆。Bambu Studio 可調整 Brim 與模型的間隙;需要好拆時把間隙稍微加大,或只在易翹的角落用防翹盤。
Q4. 開放式 A1 可以印 ABS 嗎?
A:可以印小件,但大件 ABS 在開放式機台上翹曲風險很高。拓竹建議 ABS、ASA、PC、PA 在封閉環境列印;常印這類材料建議選 P2S,或 H2S、H2D 這類有主動加熱腔體(最高 65°C)的機型。
Q5. PETG 翹曲該關門還是開門?
A:拓竹建議 PETG 列印時關門關蓋。PETG 熱床溫度建議 60–80°C;關門能減少冷風造成的溫差,但 PLA 則相反,要開門避免熱蠕變。
延伸閱讀
模型一直翹邊、換了設定還是黏不住?
告訴達億您的機型、材料與列印板種類
達億3D列印工程師可協助判斷原因,並推薦適合的機型與列印板。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文熱床溫度與清潔方式整理自拓竹 Bambu Lab 官方 Wiki,並參考 3D列印基地站公開教學(2026 年 10 月),實際參數請以線材廠商建議為準。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品


聯繫我們|達億3D列印
對翹曲排查、列印板選擇或封閉式機型有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-19|最後更新:2026-10-19