3D列印方向怎麼擺?擺放方向如何影響零件強度、支撐與表面品質|達億3D列印
2026-10-16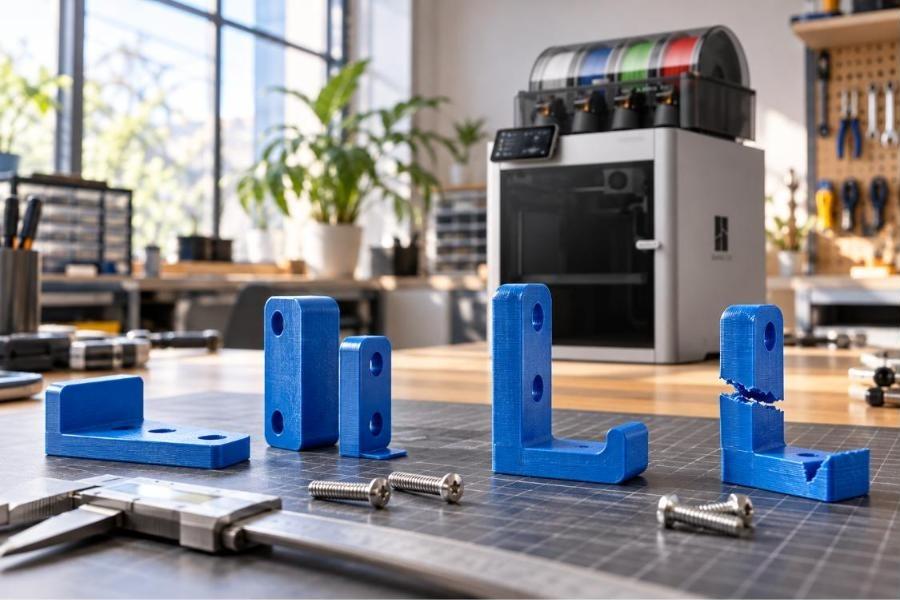
同一個 3D 模型,平放、側放或立起來印,強度可能差到一倍。本文是達億3D列印整理的 FDM 列印方向教學,說明擺放方向怎麼影響零件強度、支撐量、表面品質與孔位精度,以及印前該檢查的 5 件事。
重點摘要
- FDM 零件有方向性:沿著層線受力最強,把層與層拉開的方向最弱。
- 差距可達一半:YouTube 頻道 CNC Kitchen 的 PLA 拉伸測試中,平放試片約 63 MPa,直立試片約 31 MPa。
- 擺放原則:讓主要受力方向與層線平行,不要垂直穿過層線。
- 斜放 30–45°常是強度與穩定的折衷,但接觸面小、可能需要切平底或加 Brim。
- 方向也影響外觀:斜面、曲面的階梯紋,以及支撐痕會落在哪一面。
01 — 為什麼擺放方向會影響強度?
FDM 是把融化的塑料一層一層堆上去。同一層內的線條是連續擠出的,強度接近材料本身;但層與層之間只靠高溫熔接,結合力比較弱。這種「不同方向強度不同」的特性叫做異向性(Anisotropy)。
所以當外力是在「把層撕開」的方向時,零件會沿著層線裂開;外力若順著層線方向,就能發揮較高強度。
| 擺放方式 | PLA 拉伸測試平均強度 | 說明 |
|---|---|---|
| 平放(受力沿層線) | 約 63 MPa | 拉力沿著連續擠出的線條 |
| 直立(受力垂直層線) | 約 31 MPa | 拉力直接把層與層拉開,約只剩一半 |
02 — 先找出零件「怎麼受力」
擺放前先問:這個零件會被拉、被彎,還是被鎖螺絲撐開?然後讓那個方向跟層線平行。
| 零件類型 | 常見受力 | 建議擺法 |
|---|---|---|
| 掛勾、支架 | 彎曲,根部最容易斷 | 側放,讓層線沿著掛勾的長邊延伸 |
| 長條桿件、卡榫 | 拉伸或彎曲 | 平放,讓長度方向在 X/Y 平面 |
| 有螺絲孔的零件 | 鎖緊時孔壁被撐開 | 讓孔的軸向朝 Z(立孔),避免層線橫切孔壁 |
| 外觀模型、公仔 | 幾乎不受力 | 以外觀與支撐量為優先 |
達億工程師實務分享
「客人拿來說『PLA 很脆』的掛勾,很多是直立印的,層線剛好橫在掛勾根部,一掛重物就沿層線斷。同一個檔案改成側放重印,常常就不斷了,材料根本沒換。」
03 — 斜放 30–45° 什麼時候有用?
有些零件平放與直立都不理想,可以試著把模型傾斜。測試經驗顯示,傾斜 30–45° 常能在層間強度與列印穩定之間取得平衡,角度太小改善有限。
- 接觸面變小:斜放後貼在平台的面積少,建議把底部切平,或加 Brim(裙邊)增加附著。
- 支撐變多:傾斜會產生更多懸空面,支撐不穩可能翹起甚至撞到噴嘴。
- 不是萬用解:還是要一起考慮外觀、精度與後處理時間。
04 — 方向也決定表面品質
FDM 印斜面與曲面時,會出現一階一階的「階梯紋」,角度越接近水平越明顯。調整方向可以讓重要的外觀面變成垂直面,表面會平順很多。
另外,支撐接觸的那一面一定會留下痕跡。把看得到的那一面朝上或朝側邊,讓支撐落在背面或底面,後處理會輕鬆很多。支撐參數怎麼設,請看 3D 列印支撐結構拆解全攻略。
05 — 印前 5 項檢查清單
| 檢查項目 | 問自己 | 沒做好會怎樣 |
|---|---|---|
| 1. 主要受力方向 | 受力有沒有把層撕開? | 使用時沿層線斷裂 |
| 2. 外觀面 | 支撐痕、階梯紋會落在看得到的面嗎? | 後處理時間大增 |
| 3. 孔位與配合面 | 螺絲孔的層線是否橫切孔壁? | 鎖螺絲時孔壁裂開 |
| 4. 支撐穩定度 | 支撐高而細嗎? | 列印中支撐倒塌、撞噴嘴 |
| 5. 底面接觸 | 貼平台的面夠大嗎? | 翹曲或脫板,需要切平或加 Brim |
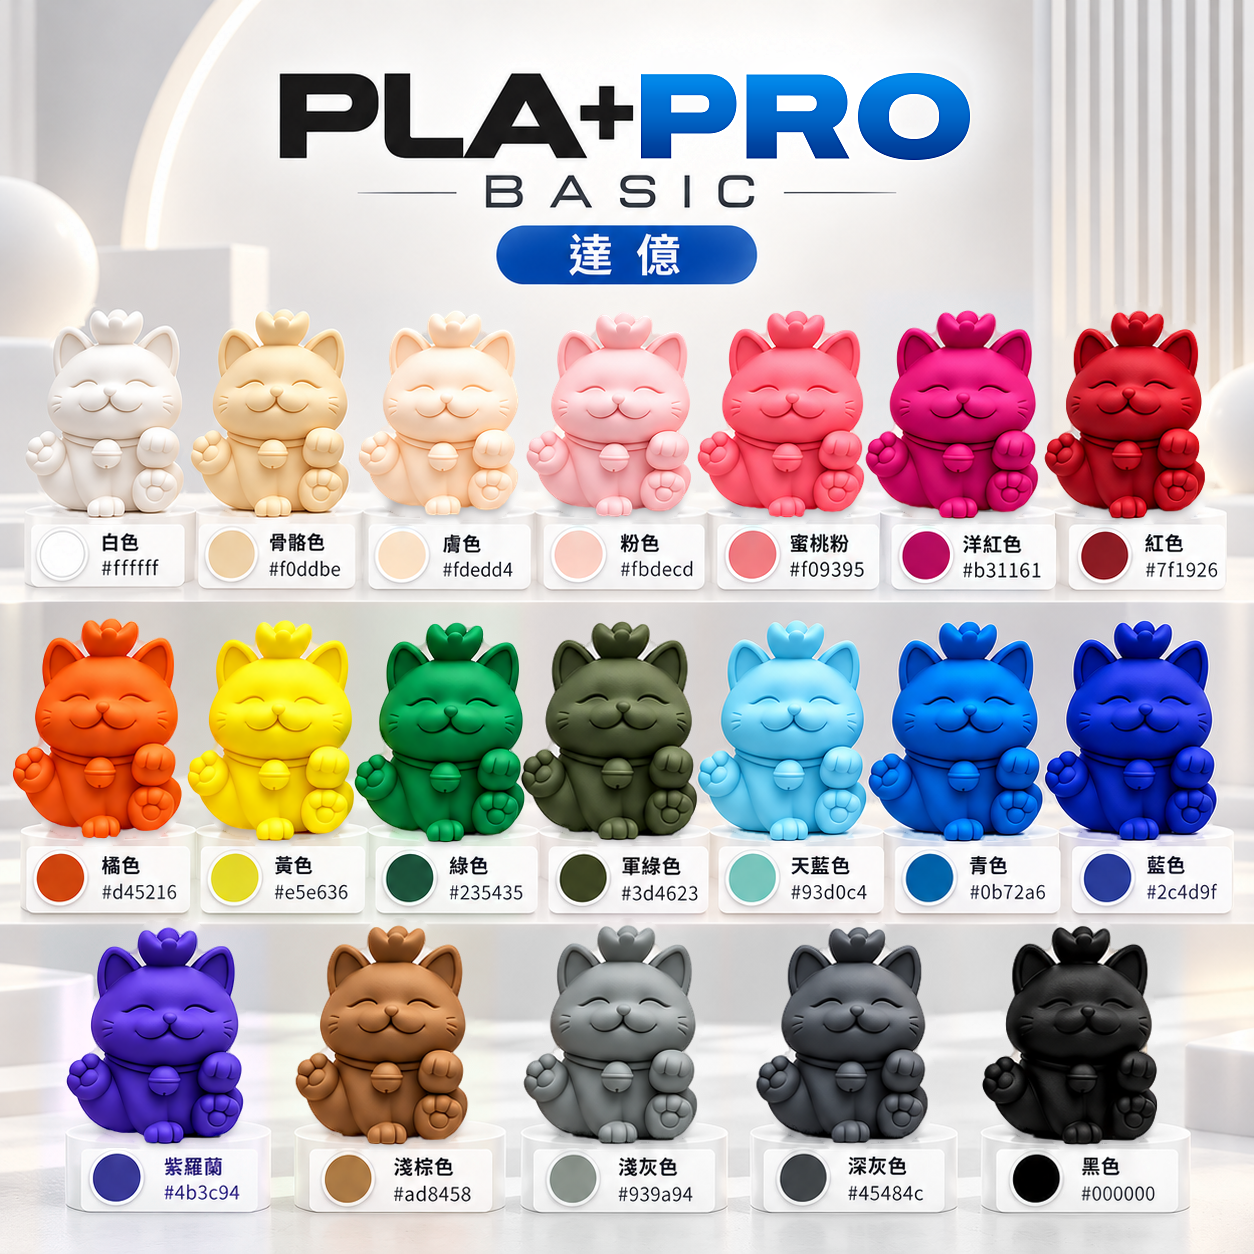
功能件除了擺對方向,材料也有差。想要更耐衝擊,可以把一般 PLA 換成 達億 PLA+PRO BASIC(依商品頁資料,拉伸強度 53 MPa、缺口衝擊強度 11 kJ/㎡);需要耐熱再考慮 PETG、ABS 或 PC。
列印方向常見名詞解釋
- 異向性(Anisotropy)
- 異向性是材料在不同方向強度不同的特性;FDM 零件沿層線方向較強,垂直層線方向較弱。
- 層間附著力
- 層間附著力是 FDM 上下兩層塑料熔接在一起的強度,受噴嘴溫度、冷卻風扇與列印速度影響。
- 階梯紋(Stair-stepping)
- 階梯紋是 FDM 列印斜面或曲面時,因逐層堆疊而出現的一階一階紋路,層高越大越明顯。
- Brim(裙邊)
- Brim 是沿著模型底部外圍多印的一圈薄片,用來增加與平台的接觸面積、降低翹曲與脫板。
- 懸空(Overhang)
- 懸空是模型下方沒有東西支撐的部分,角度過大時需要加支撐才能印出。
常見問題 FAQ
Q1. 3D 列印零件為什麼容易沿著層線斷?
A:因為 FDM 層與層之間只靠熔接結合,強度比同一層內的連續線條低,PLA 試驗中直立方向強度約只有平放的一半。
Q2. 功能零件應該平放還是直立印?
A:讓主要受力方向與層線平行,多數桿件、支架、掛勾平放或側放較強,不建議讓拉力垂直穿過層線。
Q3. 斜放列印真的會比較強嗎?
A:傾斜 30–45° 常能改善層間受力,但接觸面變小、支撐變多,需要切平底面或加 Brim,並不適用所有零件。
Q4. 螺絲孔要怎麼擺才不會裂?
A:讓螺絲孔的軸向朝上(Z 軸方向),這樣孔壁由連續的圈狀線條組成,鎖緊時比較不會沿層線撐裂。
Q5. 擺放方向會影響列印時間嗎?
A:會,方向會改變層數與支撐量,立起來印層數多、時間通常較長;建議在切片軟體中比較不同方向的預估時間與耗材量。
延伸閱讀
零件一直斷、不知道怎麼擺比較強?
把模型檔與使用情境告訴達億
達億3D列印工程師可協助建議擺放方向與材料,也提供 FDM、SLA、SLS 3D 列印代工服務。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文強度數值引用 CNC Kitchen 公開的 PLA 拉伸試驗結果,僅說明方向造成的差異趨勢;實際強度依材料、設備與列印參數而定。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品
聯繫我們|達億3D列印
對列印方向、材料選擇或代印報價有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-16|最後更新:2026-10-16