FDM 熱熔層積 3D 列印是什麼?原理、材料、優缺點與應用入門指南|達億3D列印
2026-10-12
FDM(熱熔層積)是把塑膠線材加熱融化、由噴嘴一層一層擠出堆疊成型的 3D 列印技術。本文是達億3D列印編輯部整理的 FDM 入門教學,說明運作原理、常用材料、優缺點、與光固化的差異,以及新手提升列印品質的重點。
重點摘要
- FDM 將線材加熱到約 190–300°C 融化,依切片路徑逐層擠出成型,又稱 FFF。
- 常見層高 0.1–0.3 mm,最常用噴嘴直徑 0.4 mm。
- 常用材料有 PLA、PETG、ABS、ASA、TPU、尼龍、PC 與碳纖維複合線材。
- 優點是成本低、耗材多、操作簡單、可做大尺寸;限制是有層紋、細節不如光固化、Z 軸強度較弱。
- 最適合初學者、教育用途、快速打樣、治具功能件與大尺寸列印。
FDM 3D 列印是什麼?怎麼運作?
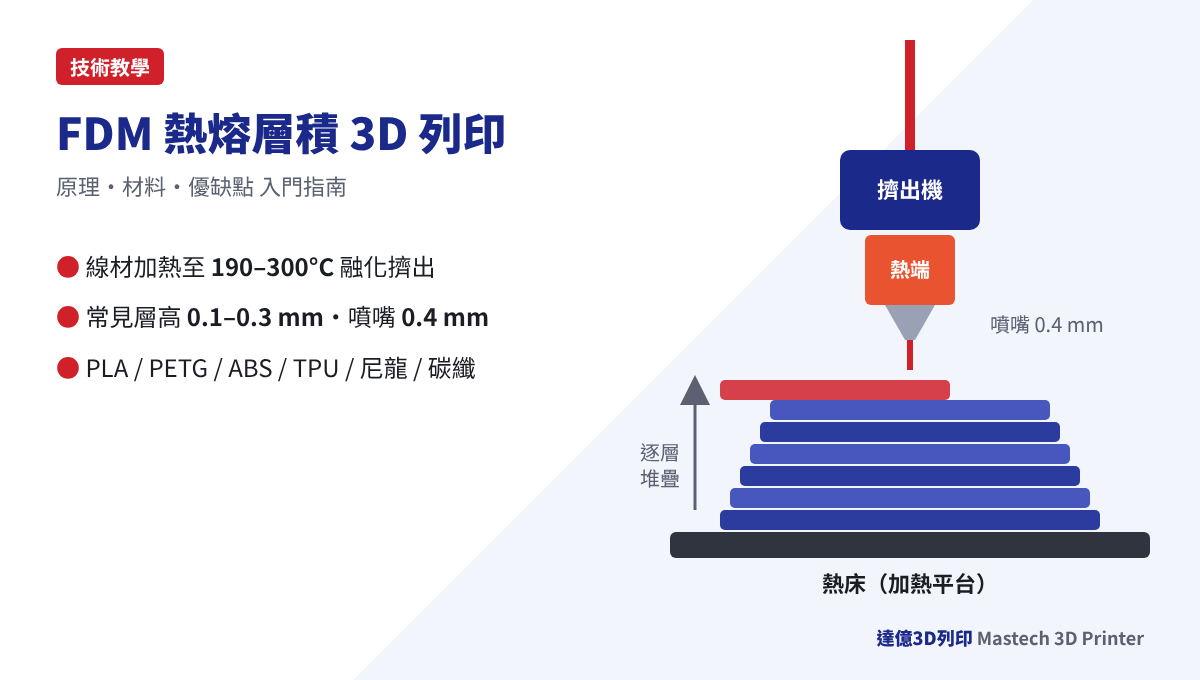
FDM(Fused Deposition Modeling,熱熔層積)是一種把熱塑性塑膠線材加熱融化後,透過噴嘴依路徑逐層擠出、冷卻固化並堆疊成立體物件的 3D 列印技術。同一原理也常稱為 FFF(Fused Filament Fabrication,熔絲製造)。
一台 FDM 3D 列印機主要由擠出機(推送線材)、熱端與噴嘴(加熱融化)、熱床(加熱平台,幫助第一層附著)、運動系統(控制 X/Y/Z 軸)與冷卻風扇(讓塑料快速定型)組成。
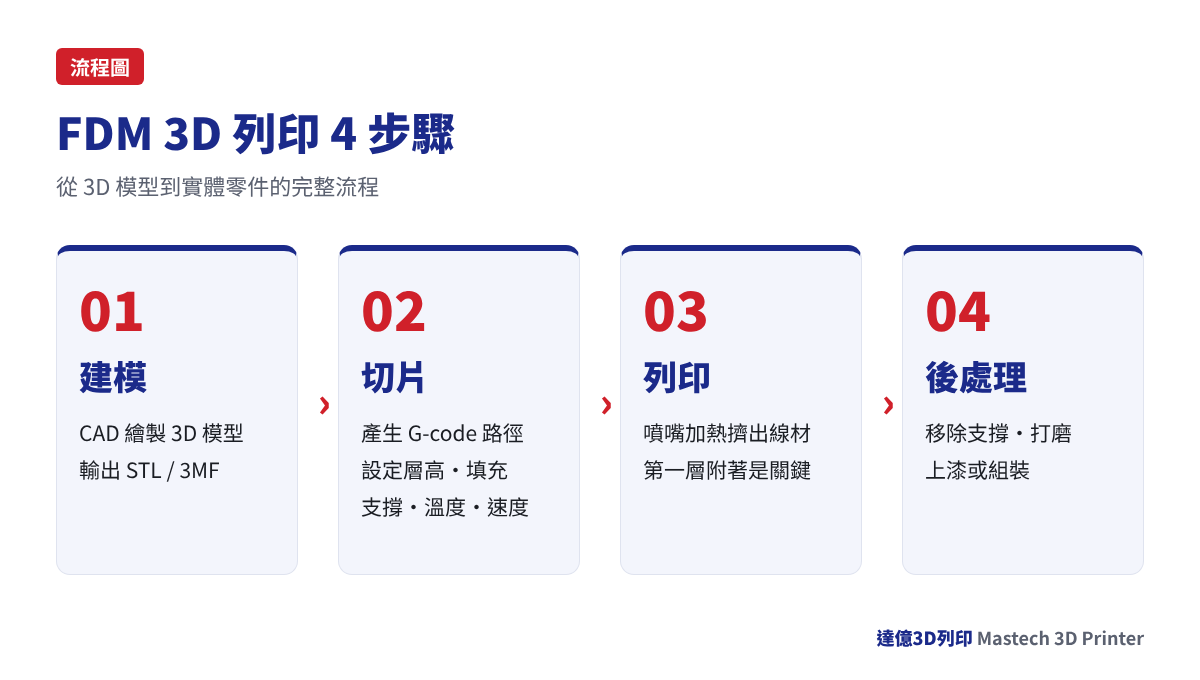
| 步驟 | 做什麼 | 重點 |
|---|---|---|
| 1. 建模 | 用 CAD 軟體畫出 3D 模型,輸出 STL / 3MF 檔 | 模型需為封閉實體,壁厚建議至少 1–2 條線寬 |
| 2. 切片 | 切片軟體把模型切成逐層路徑(G-code) | 層高、填充率、支撐、溫度、速度都在這裡設定 |
| 3. 列印 | 噴頭加熱融化線材,在熱床上逐層擠出 | 第一層附著是成敗關鍵 |
| 4. 後處理 | 移除支撐、打磨、上漆或組裝 | 依用途決定是否需要表面處理 |
FDM 常用線材有哪些?溫度怎麼設?
FDM 的一大優勢是耗材多樣,從好印的 PLA 到工程塑膠、軟料與碳纖維複合材料都能使用。下表為一般建議範圍,實際設定請以線材廠商標示為準。
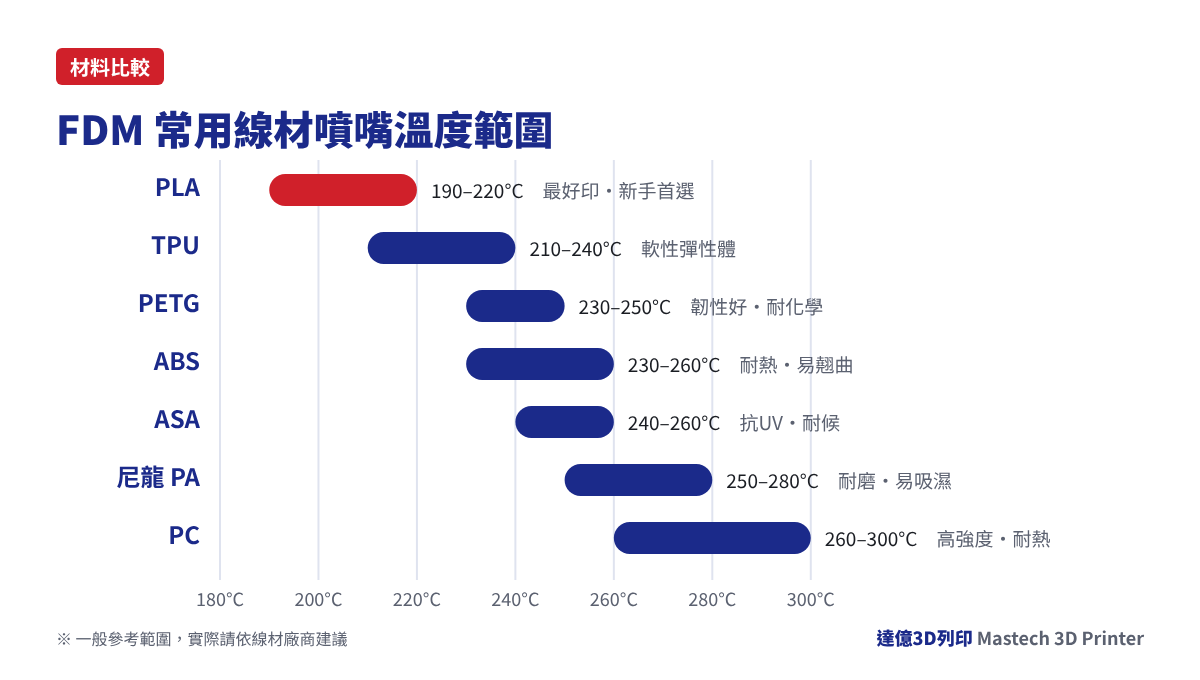
| 材料 | 噴嘴溫度 | 熱床溫度 | 特性 | 適合用途 |
|---|---|---|---|---|
| PLA | 190–220°C | 50–60°C | 最好印、幾乎不翹曲,耐熱約 55–60°C | 新手練習、模型、教具、外觀件 |
| PETG | 230–250°C | 70–85°C | 韌性好、耐化學性佳、層間結合強 | 功能件、容器、戶外零件 |
| ABS | 230–260°C | 90–110°C | 耐熱耐衝擊,收縮大易翹曲,建議封閉腔體 | 外殼、機構件 |
| ASA | 240–260°C | 90–110°C | 類似 ABS,抗紫外線、耐候性更好 | 戶外零件、汽機車配件 |
| TPU | 210–240°C | 40–60°C | 軟性彈性體,需放慢速度 | 墊片、手機殼、緩衝件 |
| 尼龍(PA) | 250–280°C | 70–100°C | 強韌耐磨,極易吸濕,需乾燥保存 | 齒輪、卡扣、耐磨件 |
| PC | 260–300°C | 100–120°C | 高強度、高耐熱,列印難度高 | 高強度工程件 |
| 碳纖維複合 | 依基材 | 依基材 | 剛性高、尺寸穩定,會磨耗黃銅噴嘴,需硬化鋼噴嘴 | 治具、結構件、輕量化零件 |
新手第一捲線材建議從一般 PLA 開始,先把調平、第一層和溫度摸熟;熟悉後想印更耐用的零件,可以升級到下方介紹的進階款達億 PLA+PRO BASIC。工程材料與碳纖維的選用,可參考OGS 3D列印機材料支援與主動控溫倉指南。
達億工程師實務分享
「我都建議新手先用 PLA 把機器調順,第一層、溫度、回抽都搞懂了,再往 PETG、ABS 走。很多人一開始就挑戰尼龍或 PC,印失敗就以為是機器有問題,其實多半是線材受潮或溫度沒抓對。」
PLA 印熟了下一步?入門後的進階款:達億 PLA+PRO BASIC
達億 PLA+PRO BASIC 全色系線材是達億3D列印 2026 年新上市的增韌 PLA+ 線材,線徑 1.75mm、每捲 1kg,適用所有 FDM 3D 列印機,定位是 PLA 入門後的進階款。當你已經用一般 PLA 把機器調順,開始想印卡扣、支架、收納、治具這類「要拿來用」的東西,就會發現一般 PLA 偏脆、容易斷;PLA+PRO 保留 PLA 好印的特性,再把韌性、層間強度往上拉,是不用大改參數就能升級的選擇。
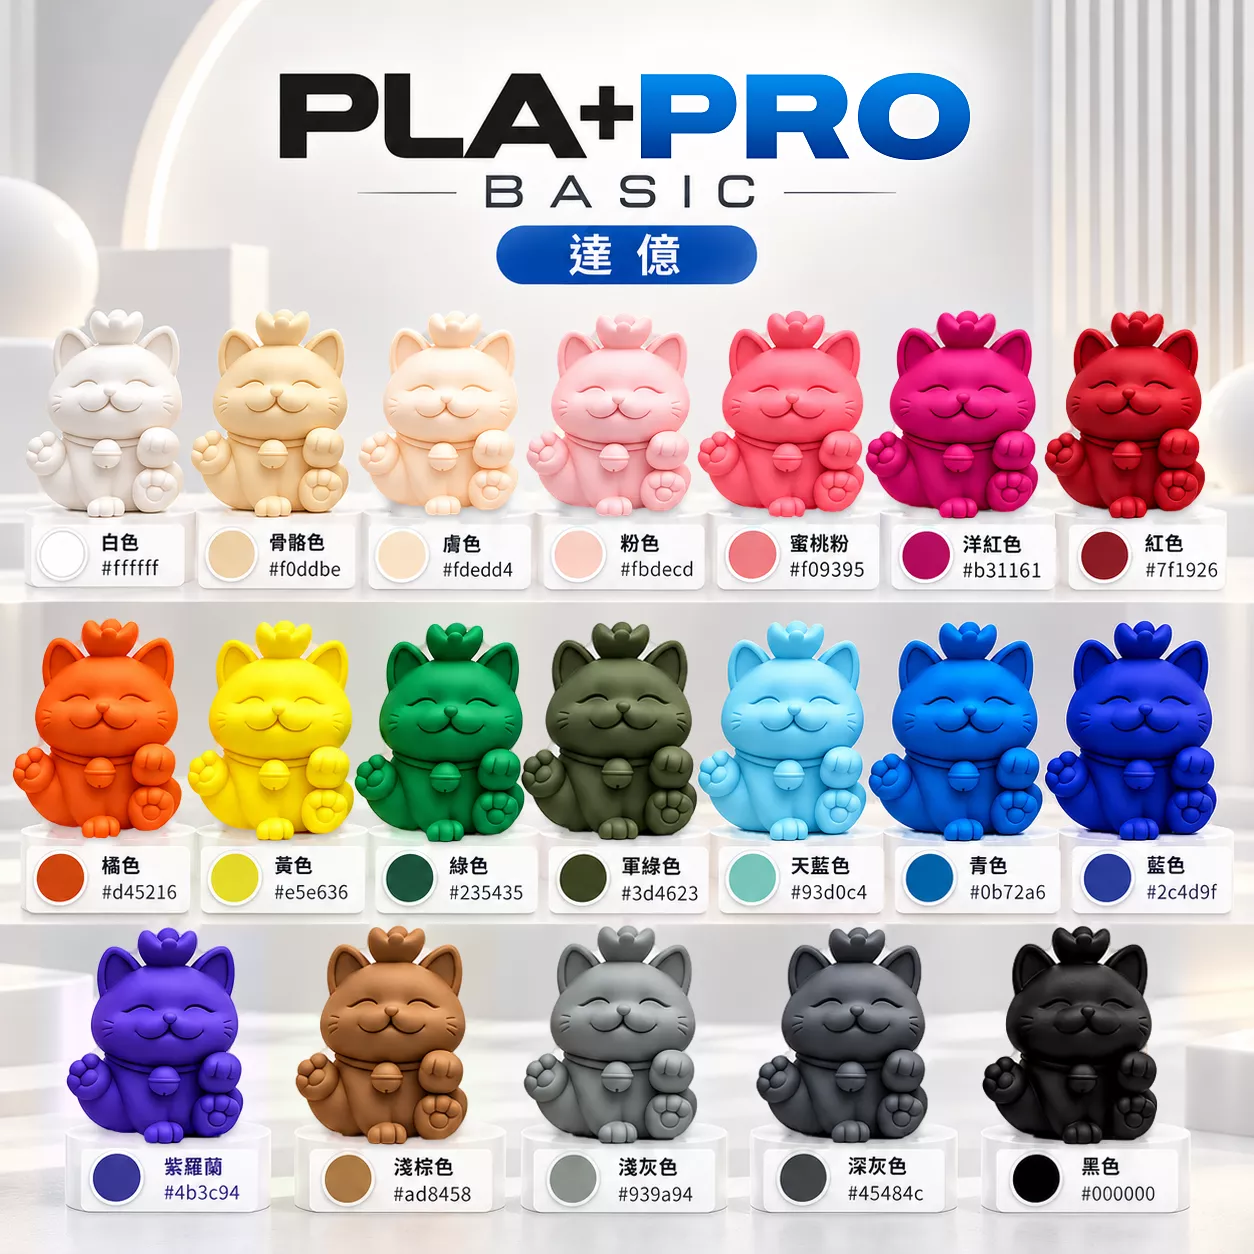
從一般 PLA 升級到 PLA+PRO,差在哪?
- 比較不會斷:經過增韌處理,抗衝擊性更好,反覆彎折也不容易斷裂。
- 層跟層黏得更牢:層間結合力佳,結構更紮實,印功能件更放心。
- 印起來更順:優化配方,列印過程不易拉絲,長時間列印也穩定。
- 翹曲更少:翹曲率比一般 PLA 低,表面也更光滑。
- 放得更久:延緩生物降解週期,成品更耐放耐用。
達億 PLA+PRO BASIC 建議列印參數(取自商品頁規格):
| 項目 | 建議值 |
|---|---|
| 噴嘴溫度 | 190–230°C |
| 熱床溫度 | 40–60°C |
| 噴嘴直徑 | 0.4 mm 以上 |
| 列印速度 | 40–300 mm/s |
| 冷卻風扇 | 開啟 |
| 列印平台 | 依平台材質適當塗膠水 |
| 線徑/重量 | 1.75 mm/1 kg |
| 物性項目 | 數值 |
|---|---|
| 拉伸強度(ISO 527) | 53 MPa |
| 彎曲強度(ISO 178) | 74 MPa |
| 熱變形溫度(ISO 72,0.45 MPa) | 56.0°C |
| 密度(ISO 1183-1) | 1.21 g/cm³ |
適用機型:拓竹 Bambu Lab、創想 Creality、普羅森、Atom、Ping、Kingssel、Funmat 等主流 FDM 3D 列印機都能用。顏色:黑、白、紅、橘、黃、綠、軍綠、天空藍、青、藍、灰、深灰、膚色、淺棕、粉、蜜桃粉、洋紅、紫羅蘭、骨骼色,共 19 色。
在達億購買,溫度、參數設定有問題都能直接問達億工程師,台灣在地出貨與售後。顏色現貨狀況與優惠請看達億 PLA+PRO BASIC 全色系線材商品頁,或加 LINE@mastech3d 詢問。
FDM 的優點與限制是什麼?
| 面向 | 優點 | 限制 |
|---|---|---|
| 成本 | 設備與材料成本最低,入門門檻低 | — |
| 材料 | 耗材多樣,一般塑膠到工程塑膠、軟料都能印 | 部分材料易翹曲(ABS、PC、尼龍) |
| 操作 | 操作簡單、維護容易,不需處理液態樹脂 | 懸空結構需支撐,移除後留痕跡 |
| 外觀 | — | 表面有層紋,細節不如光固化 |
| 強度 | 成品可直接當功能件使用 | Z 軸(層間)強度較弱 |
| 尺寸 | 成型尺寸容易放大,適合大件 | 大件列印時間較長 |
為什麼 FDM 的 Z 軸強度比較弱?每一層是在前一層冷卻後才疊上去,層間只靠局部重新加熱熔合,結合力低於單層線條本身,所以零件容易沿層線斷開。設計功能件時,應把主要受力方向安排在 X/Y 平面上。
FDM 和光固化(SLA/DLP)、SLS 差在哪?
| 比較項目 | FDM 熱熔層積 | SLA/DLP 光固化 | SLS 粉末燒結 |
|---|---|---|---|
| 成型方式 | 加熱擠出線材 | 光源固化液態樹脂 | 雷射燒結粉末 |
| 常見層高 | 0.1–0.3 mm | 0.025–0.1 mm | 約 0.08–0.12 mm |
| 表面細節 | 中等,有層紋 | 最細緻光滑 | 霧面顆粒感 |
| 設備成本 | 最低 | 中等 | 最高 |
| 後處理 | 拆支撐即可使用 | 需酒精清洗與二次固化 | 需清粉 |
| 最適合 | 打樣、功能件、大尺寸、教育 | 公仔、珠寶、牙科、精細小件 | 小批量生產、複雜結構件 |
簡單判斷:重視成本、尺寸與實用性選 FDM;重視細節與表面光滑度選光固化;要免支撐、做複雜結構小量生產選 SLS。還在猶豫第一台機器怎麼挑,可參考3D 列印新手選機指南:開放式 vs 封閉式怎麼選。
FDM 適合哪些應用?
- 初學者入門:流程單純,PLA 容錯度高,最容易建立成功經驗;機種可參考達億供應的 Bambu Lab 拓竹 A2L / A2L Combo、Bambu Lab 拓竹 P2S / P2S COMBO,需要更進階功能可看 Bambu Lab 拓竹 H2D / H2D COMBO。
- 教育用途:學校、創客教室、STEAM 課程常用,耗材便宜、沒有樹脂氣味與皮膚接觸問題。
- 快速打樣:驗證產品外型與組裝,從畫圖到拿到實體可在一天內完成。
- 功能性零件與治具:產線治具、夾具、固定座、替換零件,可選 PETG、尼龍、碳纖維材料提升強度。
- 大尺寸列印:展示模型、建築模型、道具與大型外殼;需要工業級大尺寸成型,可參考達億供應的OGS 大尺寸工業3D列印機 400/500/600型(台灣製造 MIT)。
達億的 FDM 3D 列印機怎麼選?A2L、P2S、H2D、OGS 比較
選 FDM 3D 列印機,先看三件事:要印多大、要印什麼材料、要不要封閉腔體。下表整理達億3D列印供應的 4 款 FDM 機型,規格取自各商品頁(2026-10-12 整理)。
| 機型 | 結構 | 列印尺寸 | 溫度 | 適合材料 | 適合誰 |
|---|---|---|---|---|---|
| 拓竹 A2L | 開放式框架 | 330×320×325 mm | 熱床最高 80°C | PLA、PETG、TPU、PVA | 想要大尺寸又好上手的新手、創作者、學校 |
| 拓竹 P2S | 封閉式 CoreXY | 256×256×256 mm | 噴嘴 300°C/熱床 110°C | PLA 及工程材料(自適應空氣循環) | 入門後想升級、印工程材料或多色(最高 20 色) |
| 拓竹 H2D | 封閉式雙噴嘴 | 325×320×325 mm | 噴嘴 350°C+65°C 主動加熱腔體 | ABS、ASA、PC、PA、PPA-CF、PPS | 設計打樣、工程零件、工作室小量生產,可升級雷射雕刻 |
| OGS 400/500/600 | 工業級封閉式 CoreXY-4WD | 400×400×380 至 600×600×580 mm | 主動控溫倉 50–60°C、硬化鋼噴嘴 | ABS、ASA、PA、PC、碳纖/玻纖複合材料 | 大型外殼、無人機機身、全尺寸原型,政府採購資安需求 |
簡單選:想要大空間、好上手選 A2L;PLA 印熟了想挑戰 ABS、ASA 等工程材料選封閉式的 P2S;要雙材料、高溫工程塑膠或雷射擴充選 H2D;要一次印出 40–60 公分的大型工件,選由達億研發製造、台灣組裝的 OGS 工業級 3D 列印機。A2L 和 P2S 的詳細比較可看新手選機指南:開放式 vs 封閉式怎麼選,OGS 三種尺寸怎麼挑可看OGS工業級3D列印機 規格比較與選購指南。
新手怎麼提升 FDM 列印品質?
| 重點 | 怎麼做 | 沒做好會怎樣 |
|---|---|---|
| 1. 調平與第一層 | 確認噴嘴與平台距離適中,第一層放慢速度 | 不黏床、邊角翹起、整件失敗 |
| 2. 線材保持乾燥 | 密封加乾燥劑保存,受潮線材先烘乾 | 牽絲、氣泡、表面粗糙、強度下降 |
| 3. 溫度設定 | 依線材建議範圍,先印溫度塔找最佳值 | 過高牽絲下垂,過低層間結合差 |
| 4. 擺放方向 | 大平面朝下、受力方向在 X/Y 平面 | 支撐變多、零件沿層線斷裂 |
| 5. 防翹曲 | 加 Brim 邊緣、提高熱床溫度、ABS 類用封閉腔體 | 邊角翹起、尺寸變形 |
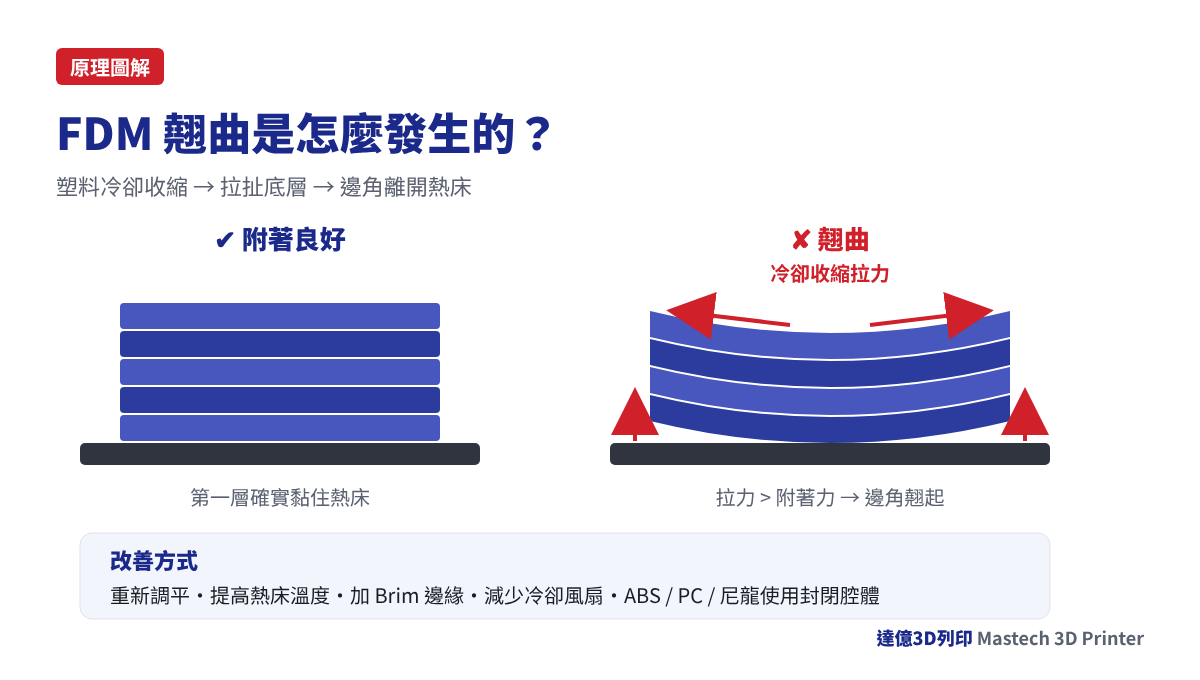
翹曲是怎麼發生的?塑料擠出時是高溫狀態,冷卻後會收縮;上層持續收縮拉扯下層,當拉力大於第一層與平台的附著力,邊角就會翹起。這也是收縮率大的 ABS、PC、尼龍比 PLA 更容易翹曲的原因。
線材受潮也是新手常忽略的問題,尼龍、PETG、TPU 吸濕後可先用SUNLU S4 Pro 烘乾機烘乾再列印。
達億工程師實務分享
「客戶拿來問的列印問題,我估計一半以上都出在第一層。第一層印得漂亮、整面平整有一點點壓扁,後面通常就順了。遇到怪問題,先回頭檢查調平跟線材有沒有受潮,比亂改參數有效得多。」
FDM 常見名詞解釋
- FDM(熱熔層積)
- FDM 是將熱塑性塑膠線材加熱融化,經噴嘴逐層擠出堆疊成型的 3D 列印技術,又稱 FFF。
- 切片(Slicing)
- 切片是把 3D 模型轉換成 3D 列印機可執行的逐層路徑檔(G-code)的過程,層高、填充、支撐等參數都在切片時設定。
- 層高(Layer Height)
- 層高是 FDM 每一層堆疊的厚度,數值越小表面越細緻但列印時間越長,常見範圍為 0.1–0.3 mm。
- 填充率(Infill)
- 填充率是 3D 列印物件內部被材料填滿的比例,一般外觀件約 10–20%,功能件常用 30–50% 以上。
- 支撐(Support)
- 支撐是為了撐住懸空或大角度傾斜結構而額外列印的臨時結構,列印完成後需移除。
- 熱床(Heated Bed)
- 熱床是可加熱的列印平台,用來提高第一層附著力並降低冷卻收縮造成的翹曲。
- 翹曲(Warping)
- 翹曲是塑料冷卻收縮拉扯底層,使物件邊角從平台翹起變形的現象,常見於 ABS、PC、尼龍等材料。
一句話總結
- FDM 是最便宜、最好上手的 3D 列印技術,把塑膠線材加熱融化、一層層堆疊成型。
- 新手從一般 PLA 開始,先把調平、第一層和溫度摸熟。
- 印熟了想做耐用零件,升級到增韌的達億 PLA+PRO,或改用 PETG。
- 機器依需求挑:大空間好上手選 A2L、工程材料選 P2S 或 H2D、超大工件選達億 OGS。
常見問題 FAQ
Q1. FDM 和 FFF 有什麼不同?
A:兩者是同一種 3D 列印原理,都是加熱融化線材逐層擠出成型;FDM 是 Stratasys 公司註冊的商標名稱,FFF 是其他廠商與社群使用的通用名稱。
Q2. FDM 3D 列印的精度大概多少?
A:FDM 常見層高為 0.1–0.3 mm,使用 0.4 mm 噴嘴時一般尺寸誤差約 ±0.1–0.3 mm,實際表現受機器校正、材料收縮與模型尺寸影響。
Q3. 3D 列印新手第一台該選 FDM 還是光固化?
A:多數新手建議先選 FDM,因為設備與耗材成本較低、不需處理液態樹脂與清洗固化,還能印實用功能件;主要目標是公仔或精細小模型時,才優先考慮光固化。
Q4. FDM 新手第一捲線材該買哪一種?
A:建議先買一般 PLA,它的噴嘴溫度約 190–220°C、熱床 50–60°C,幾乎不會翹曲,最容易印成功;熟悉後想印更耐用的零件,可升級到增韌的達億 PLA+PRO BASIC,或改用 PETG。
Q5. FDM 印出來的零件可以當實用零件嗎?
A:可以。選用 PETG、ABS、尼龍或碳纖維複合線材,填充率提高到 30–50% 以上並加厚外壁,FDM 零件就能做治具、卡扣、固定座;但 Z 軸(層間)方向強度較弱。
Q6. FDM 列印為什麼會翹邊?怎麼改善?
A:翹邊是塑料冷卻收縮拉扯底層造成的。改善方式包括重新調平讓第一層確實附著、提高熱床溫度、加 Brim 邊緣、減少冷卻風扇,以及 ABS 類材料使用封閉腔體。
Q7. FDM 線材受潮會有什麼影響?
A:受潮線材會造成牽絲、氣泡聲、表面粗糙與強度下降,因為水分在噴嘴汽化;尼龍、PETG、TPU 特別容易吸濕,應密封加乾燥劑保存,必要時先烘乾再用。
Q8. 什麼時候該從 PLA 升級到達億 PLA+PRO?
A:當你已經能穩定印好一般 PLA,想印卡扣、支架、治具這類需要耐用度的零件時,就適合升級到達億 PLA+PRO BASIC。它是增韌改性的 PLA+,比一般 PLA 更耐衝擊、層間結合更好、翹曲更少,建議噴嘴溫度 190–230°C、熱床 40–60°C,適用所有 FDM 機型。
延伸閱讀
- 3D 列印新手選機指南:開放式 vs 封閉式,拓竹 A2L Combo 跟 P2S Combo 怎麼選
- OGS工業級3D列印機 規格比較與選購指南
- OGS 3D列印機材料支援與主動控溫倉指南
- OGS 3D列印機校正教學與設定儲存
- OGS 3D列印機進退料與斷料續印教學
想入門 FDM 3D 列印,或不確定該選哪台機器、哪種線材?
告訴達億您想列印的物件尺寸、用途與預算
達億3D列印工程師可協助推薦合適的 FDM 3D 列印機與線材,也提供 3D 列印代工服務。
預約賞機專線:02-2988-9825
達億3D列印官網:達億3D列印 LINE@:@mastech3d
本文材料溫度、層高與精度數值為一般常見參考範圍,實際設定請依各線材廠商與機型建議為準。
文中「達億」為達億新創有限公司(品牌名:達億3D列印)之簡稱,官方網站:mastech3d.shopstore.tw。
相關商品


聯繫我們|達億3D列印
對 FDM 機型、線材或代印報價有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式
撰文:達億3D列印編輯部|發佈日期:2026-10-12|最後更新:2026-10-12