【3D列印小常識】模型總是拉絲、表面坑洞?關鍵可能在於「你沒烘乾耗材」!
2026-04-30
在 3D 列印的世界裡,我們常追求精細的參數、頂級的機器,但往往忽略了最基礎卻最關鍵的一環——耗材的濕度管理。
你是否遇過剛開箱的耗材印起來很完美,放了幾週後,列印件卻變得毛毛的?
重點摘要
- 大部分耗材(PLA、PETG、尼龍)都具有吸濕性,受潮後水分在高溫噴嘴汽化,會導致拉絲、表面坑洞與結構強度下降。
- AMS 2 Pro 適合日常 PLA、PETG 使用者(烘乾溫度 ≤ 65°C);AMS HT 所有耗材皆可,常印工程材料的首選,但必須獨立供電。
- AMS 烘乾只需四個步驟:放入耗材、選擇耗材類型、點擊開始烘乾、完成後直接開印。
- PLA、PVA、TPU、Support for PLA/PETG 千萬別「靜置烘乾」。
今天就來聊聊為什麼烘乾是必要的。
一、為什麼耗材會變成「吸水海綿」?
大部分的 3D 列印耗材(如 PLA、PETG,更不用說尼龍)都具有吸濕性。當耗材暴露在空氣中,就會默默吸收水分。
當這些藏在線材裡的水分進入高溫噴嘴(200°C 以上)時,會瞬間汽化爆炸。這會導致:
- 表面滿滿拉絲: 像蜘蛛網一樣清不完。
- 成品外觀粗糙: 表面出現細小坑洞(氣孔)。
- 結構強度下降: 層與層之間黏不牢,模型一折就斷。
「環境濕度越高,受潮就越快。」 在開始大工程之前,檢查並烘乾耗材能幫你省下大量的失敗時間。
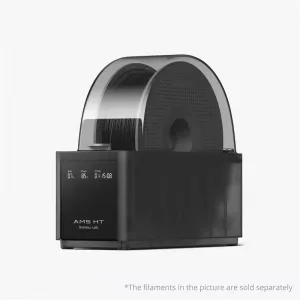
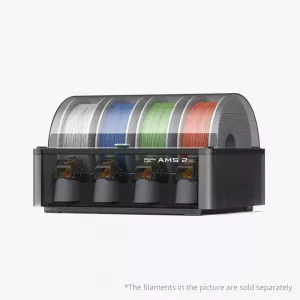
二、自動化烘乾神器:AMS 2 Pro vs AMS HT
為了讓列印過程更無腦、更高效率,建議使用 AMS HT 或 AMS 2 Pro。它們不只是換料系統,更是你的耗材保險箱。
該選哪一台?快速對照表
| 項目 | AMS 2 Pro (高效入門) | AMS HT (全能旗艦) |
|---|---|---|
| 適用材質 | 一般耗材 (烘乾溫度 ≤ 65°C) | 所有耗材皆可 |
| 高溫材料 | 較受限 | 支援度極高 (部分極限材料除外) |
| 電源需求 | 部分機型可直供電 | 必須獨立供電 |
- AMS 2 Pro: 適合日常 PLA、PETG 使用者。
- AMS HT: 如果你常印工程材料(PA-CF、PC),這台是你的唯一首選。
三、三分鐘上手!烘乾操作流程
使用 AMS 系統烘乾非常簡單,只需四個步驟:
- 放入耗材
- APP/面板選擇耗材類型
- 點擊開始烘乾
- 完成,直接開印!
💡 專業小提醒:
為了保護你的設備,當 AMS 正在執行「自動送料」功能時,是無法同時烘乾的,這是為了避免耗材受熱變軟後被齒輪擠壓變形,這點貼心設計非常重要!
四、操作禁忌:這幾種材料「千萬別靜置烘乾」!
在切換烘乾模式時,請注意:如果你要使用「靜置烘乾」,請避開以下材料:
- PLA、PVA、TPU、Support for PLA/PETG
為什麼?
因為這些材料的「軟化點」較低。如果靜置不動一直加熱,耗材層跟層之間可能會黏在一起(俗稱黏餅),或是線徑膨脹變形,到時候線就拉不動了。
結語:工欲善其事,必先乾其材
想要列印成功率 100%?那就從重視耗材乾燥開始吧!無論是透過防潮箱保存,還是使用強大的 AMS 系統進行即時烘乾,都能讓你的創作之路少走彎路。
你有遇過什麼慘烈的受潮列印經驗嗎?
常見問題 FAQ
Q1. 為什麼耗材受潮會拉絲?
藏在線材裡的水分進入高溫噴嘴(200°C 以上)時會瞬間汽化,導致表面拉絲、出現細小坑洞(氣孔),層與層之間也黏不牢。
Q2. AMS 2 Pro 和 AMS HT 該選哪一台?
AMS 2 Pro 適合日常 PLA、PETG 使用者;如果常印工程材料(PA-CF、PC),則選 AMS HT,但 AMS HT 必須獨立供電。
Q3. 哪些材料不能靜置烘乾?
PLA、PVA、TPU、Support for PLA/PETG。這些材料的「軟化點」較低,靜置不動一直加熱,耗材層跟層之間可能會黏在一起,或是線徑膨脹變形。
Q4. AMS 可以一邊送料一邊烘乾嗎?
不行。當 AMS 正在執行「自動送料」功能時,是無法同時烘乾的,這是為了避免耗材受熱變軟後被齒輪擠壓變形。
相關商品
商品分類:FDM 3D列印機
聯繫我們|達億3D列印
對機型、材料或報價有任何問題,歡迎直接與我們聯繫。
LINE 官方:@mastech3d電話:02-2988-9825Email:sales@mastech-machine.com門市據點與聯絡方式